- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Verktygs- och formkostnader på ett program för vattentät väska
Sealock utvecklar skräddarsydda program för vattentäta väskor för OEM- och grossistköpare från fabriker i Kina och Vietnam, med verktyg som citeras separat och transparent innan provtagningen börjar. Verktyg är den rad köpare förstår minst och bråkar om mest. Det dyker upp sent i en offert, det är inte uppenbarligen kopplat till något som kunden någonsin kommer att se, och de kommersiella villkoren som är kopplade till den – vem som äger tärningen, hur kostnaden återvinns, vad som händer om förhållandet upphör – lämnas ofta odefinierade tills de har betydelse. Detta förklarar vad pengarna köper och vilka villkor som ska fastställas skriftligt.
1. Varför en svetsad påse överhuvudtaget behöver verktyg
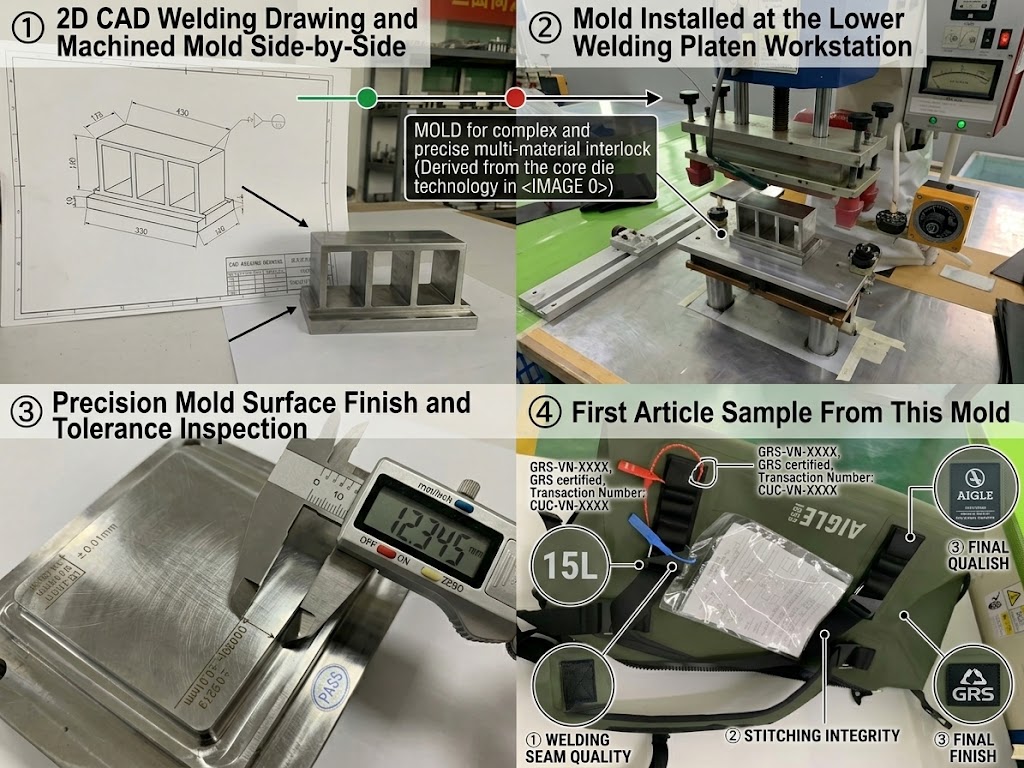
Högfrekvent svetsning fungerar inte som att sy. Maskinen pressar material mellan en övre elektrod och en nedre platta, och den elektroden - en specialbearbetad koppar- eller mässingsdyna - definierar fysiskt formen på varje söm som den producerar. En ny påsgeometri kräver därför en ny form innan ett enda prov kan existera.
Sekvensen är fixerad: påsens tredimensionella geometri översätts till ett exakt tvådimensionellt svetsmönster, en form bearbetas till det mönstret, och först därefter kan ett prov av första artikel svetsas. Det är därför verktyget har ledtid snarare än bara kostnaden, och varför en offert för en genuint ny form ser annorlunda ut än en för en färgbyte på en befintlig plattform.
Inte alla projekt behöver det. Att modifiera en befintlig plattform – annan färg, annat tyg, annan remkonfiguration, olika märken – körs vanligtvis på befintliga verktyg. Det är geometrin som utlöser en ny tärning, vilket är det enskilt mest användbara sak att känna till när man avgör ett projekt mot en budget.
2. Vad verktygsavgiften faktiskt täcker
Ett verktygscitat på en svetsad påse är inte bara ett metallblock. Det inkluderar:
- Teknik— konvertera designen till ett tillverkningsbart svetsmönster, det är där problem upptäcks medan de fortfarande är fria att fixa.
- Formbearbetning— Själva koppar- eller mässingselektroden, bearbetad jämn och med snäv tolerans, eftersom ytoffekter och dimensionsförskjutning båda leder direkt till svetsdefekter.
- Jiggen och boet— verktygsplattan och den nedre svetsstationen som håller panelerna på plats.
- Försök och validering— bevisa parameterinställningen på det faktiska materialet innan verktyget släpps till produktion.
Sydda konstruktioner har ett likvärdigt men billigare steg: mönsterutveckling snarare än formbearbetning. En ny form behöver fortfarande mönster klippta och graderade, men initialkostnaden är väsentligt lägre - vilket är en anledning till att en tungt organiserad, syledd produkt kan vara billigare att starta än en enkel svetsad, även om dess enhetskostnad är högre. Byggavvägningen tas upp i guiden tillsydd kontra svetsad konstruktion.
3. Två sätt att betala, och de är inte likvärdiga
Verktyg är normalt strukturerat på ett av två sätt, och skillnaden går utöver kassaflödet:
|
|
Engångsladdning | Amorteras till enhetspris |
|---|---|---|
| Kassaflöde | Betalas i förskott som en rad | Ingen förskottskostnad; återvunnit över en överenskommen kvantitet |
| Äganderätt | Normalt tilldelas köparen | Behålls vanligtvis av fabriken |
| Kostymer | Köpare som vill att verktyget ska vara deras och bärbart | Köpare som är säkra på volym som föredrar att spara pengar |
| Risk | Förskottsutlägg om programmet inte körs | Äganderätten övergår aldrig; effektiva kostnadsökningar om volymen sjunker |
Amorteringsvägen är verkligen användbar för köpare med en engagerad pipeline, men den innehåller en term som är värd att läsa noggrant: där verktyg är strukturerade som en deposition som viks in i enhetsprissättning, kanske köparen aldrig äger verktyget direkt även efter år av produktion. Det är inte nödvändigtvis orättvist - fabriken stod för kostnaden - men det borde vara ett beslut snarare än en upptäckt.
4. Amorteringsmisstaget som kostar köpare mest
När verktyg sprids över volymen beror aritmetiken helt på vilken volym du använder. Det vanliga och dyra felet är att amortera mot beräknad volym snarare än utfäst volym. Ett verktyg som kostar över tre miljoner enheter som i slutändan producerar femhundratusen har en effektiv börda per enhet flera gånger högre än planerat, och branschundersökningsdata tyder på att en betydande del av verktygsinvesteringarna inte når sin beräknade break-even inom den förväntade tidsramen.
Det disciplinerade tillvägagångssättet är att endast amortera mot det första årets bindande volym och behandla allt utöver det som uppåt. Om verktyget betalar sig själv inom det första programåret, förbättrar varje efterföljande enhet marginalen snarare än att rädda en plan.
5. Ägarskap, innehav och portabilitet är tre olika saker
Det är här köpare fastnar, och skillnaden är enkel när den väl har sagts:
- Lagligt ägande— vem som har äganderätten till verktyget. Om en köpare betalar verktygsavgiften direkt, bör avtalet ange att äganderätten överförs till full betalning, inte bara att en faktura har utfärdats.
- Fysisk besittning— fabriken behåller formen eftersom det är där den används. Besittning är normalt och inte i sig ett problem.
- Bärbarhet— köparens rätt att få verktyget överfört till en annan leverantör om förhållandet upphör, och på vilken tidslinje och till vems kostnad.
I avsaknad av uttryckligt språk kan en leverantör som byggt verktyget göra anspråk på rättigheter över det även efter att köparen har betalat fullt ut. Tre paragrafer förhindrar det: explicit överföring av äganderätten vid betalning, bekräftelse på att fysisk vårdnad inte påverkar laglig äganderätt och en angiven överföringsprocess vid uppsägning. Det är värt att lägga till en lagringsperiod också - fabriker lagrar vanligtvis köparens verktyg under en bestämd tid efter den senaste körningen, och om ditt program är säsongsbetonat vill du att den perioden är tillräckligt lång för att täcka ett mellanår.
6. Frågor att ställa innan verktyg skärs
- Behövs faktiskt en ny tärning, eller kan en befintlig plattform modifieras?Ofta sparar det ärliga svaret hela avgiften.
- Är citatet specificerat?Teknik, formbearbetning, jigg och validering separerade snarare än buntade, så en revision senare kan prissättas mot något.
- Vad händer om designen ändras efter att formen skärs?Modifieringskostnader är den vanligaste källan till verktygsbudgetöverskridande, och de kan undvikas genom att lösa geometrin under designgranskningen snarare än efter.
- Engångsdebitering eller amorterad, och vad gör var och en med ägandet?
- Vad är lagringstiden,och vilka är överföringsvillkoren om vi flyttar produktionen?
- Fungerar verktygen på båda produktionsplatserna?För program som kan byta ursprung av tjänsteskäl är detta viktigt - och svaret bör ges innan verktyget tillverkas, inte efter.
Sealock citerar verktyg separat och anger det före provtagning snarare än att introducera det efter att en design har godkänts, med samma kvalitetssystem och godkända prov som styr produktionen på antingen Dongguan eller Ho Chi Minh City-anläggningen. Ursprungsfrågan behandlas i guiden tillatt välja en tillverkningsbas 2026.
7. Hur man minskar exponeringen för verktyg på ett legitimt sätt
Det finns vettiga sätt att sänka denna kostnad som inte äventyrar produkten:
- Börja från en befintlig plattform.De flesta OEM-program modifierar en beprövad konstruktion snarare än att utveckla en ny siluett, som undviker verktygsverktyg helt och hållet samtidigt som de levererar en märkt, specificerad produkt.
- Avgör geometrin innan tärningen skärs.Den största enskilda verktygskostnadsdrivaren är omdesign efter att verktyget finns. Beslut som inte kostar något i en ritning kostar riktiga pengar i bearbetad koppar.
- Grupprelaterade geometrier.Där en serie delar konstruktion är det mer effektivt att utveckla mönster tillsammans än att behandla var och en som ett isolerat projekt.
- Överväg en sömnadsledd konstruktiondär produktens krav tillåter det, eftersom mönsterutveckling är billigare i förväg än formbearbetning.
- Amortera ärligt.Mot engagerad volym, inte förhoppad volym.
8. Plattformar tillgängliga utan nya verktyg
Modeller som kan märkas, färgas om och specificeras utan stansutveckling. Organiserad efter kategori snarare än prioritet:
| Bild | Modell | Kategori | Material | Gradering | Produktsida |
|---|---|---|---|---|---|

|
SL-D002 | Torrpåse, 5–63L | 500D PVC | IPX7 | Se |

|
SL-K099 | Duffel, 40/60L | 840D TPU | IPX7 | Se |

|
SL-E119 | Ryggsäck, 20L | Katjonisk TPU-komposit | IPX8 | Se |
|
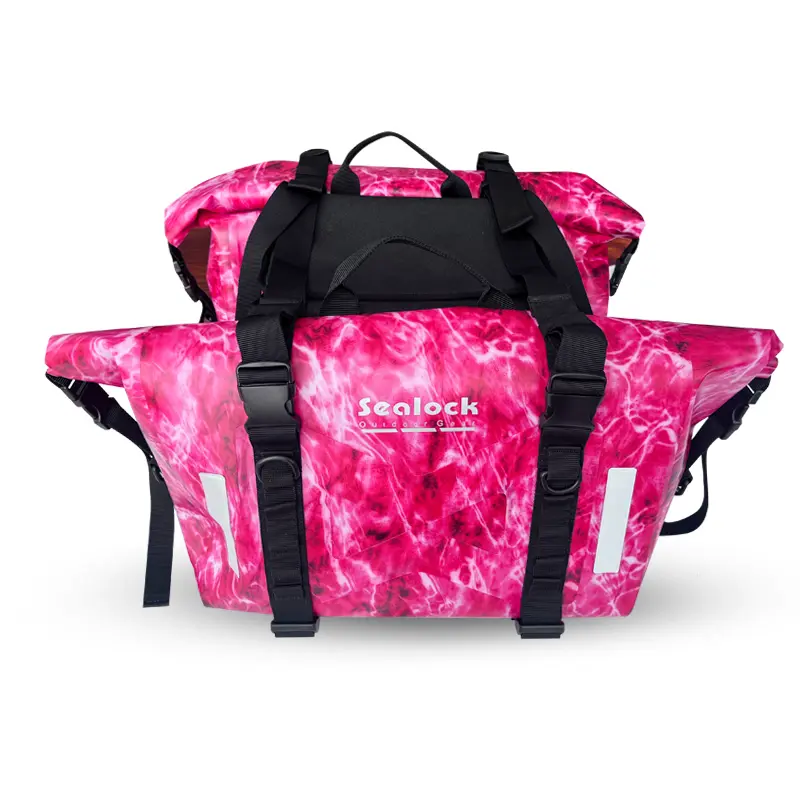
SL-C807 | Motorcykel, 45L | 500D PVC / 420D TPU | IPX6 | Se |

|
SL-K022 | Cykelsadelväska, 10–14L | 420D / 600D TPU | IPX6–7 | Se |

|
SL-E868A | Fisksele, 12L | 840D TPU | IPX8 | Se |
Fullständiga kategorier sitter undervattentäta väskor, torra ryggsäckar, ochtorra påsar. Provtagning och godkännande tas upp i guiden tillfå ett vattentätt påseprov, och den vidare kostnadsstrukturen i guiden tillvad driver kostnaden för en vattentät väska.
9. Villkor
Sealock (YiFuLong Outdoor Gear Co., Ltd.) har byggt vattentäta väskor i över 20 år och producerat för internationella friluftsmärken inklusive OSPREY, KAILAS, Helly Hansen, SIMMS, ORVIS och West Marine.
- MOQ:300 st på de flesta modeller |Exempel:7–15 dagar |Bulk:30–45 dagar
- Verktyg:noteras separat för nya geometrier, angivna före provtagning; befintliga plattformar modifierade utan stansutveckling
- Produktion:intern 27,12 MHz högfrekvent svetsning och industrisömnad, separata verkstäder på samma produktionsvåning
- Faciliteter:Dongguan, Kina | Ho Chi Minh City, Vietnam — antingen ursprung på vilken modell som helst
- Certifieringar:ISO 9001, BSCI, SMETA, Sedex, HIGG, GRS, SCAN
Varje batch kör IQC på inkommande material, IPQC pågår på både svets- och sömnadslinjer inklusive skalningstester vid körstart och OQC med AQL-sampling och signerad guld-provjämförelse, underkvalitetskontrollstandarder för vattentät produktion.
10. Vanliga frågor
F: Behöver vi alltid betala för verktyg?
S: Nej. Färg, tyg, remkonfiguration, inredningslayout och varumärkesändringar körs på befintliga plattformar utan stansutveckling. Verktyg utlöses av ny geometri - en form som de befintliga formarna inte kan producera. Fråga detta först, eftersom det ärliga svaret ofta tar bort anklagelsen helt.
F: Vem äger tärningen när vi har betalat för den?
A: Vad kontraktet än säger, det är därför det borde stå något. Om avgiften är en engångsbetalning överlåts normalt äganderätten till köparen och avtalet bör ange att äganderätten övergår till full betalning. När kostnaden skrivs av i enhetspriset behåller fabriken vanligtvis ägandet - ett rimligt arrangemang, men ett arrangemang att komma överens om medvetet snarare än att upptäcka senare.
F: Ska vi amortera verktyg eller betala i förskott?
S: I förväg om du vill att verktyget ska vara ditt och bärbart; amorteras om du är säker på volym och föredrar att bevara kontanter. Om du amorterar, beräkna mot den första års bindande volymen snarare än den beräknade volymen - den enda disciplinen förhindrar den vanligaste och dyraste verktygsfelräkningen.
F: Vad händer om vi ändrar designen efter att tärningen är gjord?
S: Modifiering kostar pengar och tid, och det är den vanligaste orsaken till verktygsöverskridande. Lös geometrin under designgranskning, när ändringar kostar ingenting. En fabrik som tar upp tillverkningsproblem innan man skär stål gör dig en tjänst, inte saktar ner dig.
F: Hur länge kommer du att behålla vårt verktyg?
S: Kom överens om en lagringsperiod i ordningen istället för att förlita dig på konventionen, och gör den tillräckligt lång för din omordningsrytm – ett säsongsprogram med ett mellanår behöver en längre period än ett kontinuerligt. Inkludera överföringsvillkor om produktion flyttas.
F: Kan samma verktyg användas på din webbplats i Vietnam?
S: Fråga innan verktyget tillverkas snarare än efter. För köpare som kan byta ursprung för att hantera tullexponering, är verktygskompatibilitet mellan webbplatser värt att bekräfta vid offertstadiet, så en senare flytt är ett schemaläggningsbeslut snarare än ett omverktyg.
Begär en specificerad verktygsoffert
Skicka ditt design- eller referensprov så kan vi bekräfta om nya verktyg behövs överhuvudtaget, och citera det specificerat och separat från enhetspriset om det är —lämna in en förfrågan. Sealock svarar på upphandlingsförfrågningar inom 24 timmar, med produktion från Dongguan, Kina eller Ho Chi Minh City, Vietnam.