- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Sydda vs svetsade vattentäta väskor: vilken konstruktion din produkt behöver
Sealock tillverkar vattentäta väskor för OEM- och grossistköpare med både högfrekvent svetsning och industriell sömnad, som drivs som separata verkstäder på samma produktionsvåning i Kina och Vietnam. Köpare kommer ofta till en specialist på svetsade påsar och antar att svetsning alltid är det bästa svaret och att sömmar är vad billigare fabriker gör. Ingetdera är sant. De två processerna löser olika problem, de flesta seriösa produkter använder båda, och att välja fel kostar antingen vattentät prestanda eller de funktioner som kunderna faktiskt köper väskan för.
1. Vad varje process faktiskt gör
Högfrekvent svetsningbinder belagda termoplastiska tyger på molekylär nivå med hjälp av ett 27,12 MHz-fält, med värme som genereras inuti materialet snarare än leds in utifrån. Resultatet är en kontinuerlig söm utan nålpenetration och den kan vara starkare än modermaterialet. RF-svetsade sömmar klarar avsevärt mer påfrestning än sydda och tejpade motsvarigheter - ungefär dubbelt så mycket enligt en etablerad tillverkares mått - vilket är anledningen till att helsvetsad konstruktion är standarden för produkter som måste överleva nedsänkning.
Sömfogar tyg med nål och tråd, vanligtvis förstärkt med sömtejp där tätskiktet är viktigt. Den fungerar över nästan alla textilier, hanterar komplex tredimensionell geometri som svetsverktyg inte kan, och är det som bygger vadderade selar, layouter med flera fickor, förankringsförankringar och strukturerade paneler. Det är den mångsidiga processen, inte den billiga.
2. Där var och en vinner
|
|
Svetsad | Sydd (med tejp vid behov) |
|---|---|---|
| Vattentätt tak | Nedsänkbar — inga hål att täta | Regn och plask tillförlitligt; nedsänkning endast som tejp håller |
| Sömstyrka | Mycket hög, kan överstiga bastyget | Bra, koncentrerad vid stygnlinjer |
| Geometri | Föredrar former som bryts ned till platta svetsar | Hanterar komplexa 3D-former och många paneler |
| Fickor och organisation | Begränsad — varje tillagd ficka är en potentiell läckageväg | Obegränsat |
| Sele och stoppning | Kan inte bygga den | Det är här den byggs |
| Material | Endast belagda termoplaster — PVC, TPU, PU, EVA | Nästan vilken textil som helst |
| Verktyg | Anpassad form per geometri, citerad separat | Endast mönster |
| SKU byte | Långsammare – stansbyte krävs | Snabbare |
| Fältreparation | Behöver vanligtvis omarbetas från fabriken | Tejp kan appliceras igen eller sömtätare användas |
| Känsla | Styvare paneler | Mjukare, mer flexibel |

3. De två sakerna ingen berättar för köpare om svetsning
Svetsning är det rätta svaret tillräckligt ofta för att dess begränsningar blir överskuggade. Två frågor kommersiellt:
Reparationsförmågan går åt andra hållet.En delaminerad svets kräver i allmänhet fabriksomarbetning eller specialutrustning; peeling-tejp på en sydd söm kan tejpas om eller behandlas med sömförseglare i fält. För ett varumärke som säljer till marknader med en stark reparationskultur, eller kör ett garantiprogram där returer är dyra att skicka, ändrar det beräkningen.
Svetsning begränsar designen.Svetsutrustning pressar materialet platt mellan formarna, så det gynnar former som sönderdelas till plana sömmar, och varje svetsad geometri behöver sin egen maskinbearbetade form som anges separat med ledtid före provtagning. En design med många små fickor, komplexa kurvor eller ett vadderat upphängningssystem är inte ett svetsproblem som ska lösas – det är ett syjobb med svetsade element.
4. De flesta bra produkterna är hybrider
Inramningen av svetsade kontra sydda är ett felaktigt val för de flesta kategorier. Den produktiva frågan är vilken process som gör vilket jobb på vilken del av väskan. En välbyggd hybrid ser vanligtvis ut så här:
- Svetsad— huvudkroppen och alla fack som måste förbli torra, högspänningszoner som bas- och rullkrage, fönsterpaneler och klassade dragkedjor.
- Sydda— Sele och vadderade remmar, ventilerade ryggpaneler, höftbälten, inre organisering, externa fickor, verktygsdockor, förstärkning med tång vid lastpunkter och ram- eller kontaktskyddspaneler.
- Sekvenseringsregeln— all bärande sömnad är klar på platta paneler innan den vattentäta tätningen finns, så ingen nål passerar någonsin genom ett färdigt membran. Allt som fästs efteråt svetsas istället på förstärkningslappar.
Den sista punkten är skillnaden mellan en hybrid och en kompromiss. Görs i fel ordning, blir sömmar den läcka väg svetsningen var tänkt att eliminera.
5. Välja efter produkttyp
| Produkt | Konstruktion | Varför |
|---|---|---|
| Torrsäckar och torrsäckar | Helsvetsad | Enkel geometri, nedsänkning krävs, minimal organisation behövs |
| Vattensport duffels och ryggsäckar | Svetsad kropp, sydd sele | Förseglad kärna plus ett bärsystem svetsning kan inte bygga |
| Fiske- och cykelpaket | Hybrid, sömnadstung | Fickdensitet, verktygsdockor och fästmatriser är köpkriterierna |
| Pendlar- och bärbara ryggsäckar | Svetsat skal, sydd insida | Regnskydd plus organisation och komfort |
| Små ram- och tillbehörsväskor | Svetsad med sydda remmar | Väderklassad snarare än nedsänkbar; monteringen sys |
| Strukturerade eller vadderade fodral | Övervägande sydda | Komplex geometri och stoppning som svetsverktyg inte kan bilda |
6. Vad du ska fråga en leverantör
- Vilka processer finns i huset och vilka är underleverantörer?Att lägga till endera på underleverantörer ger en handoff exakt där passform och vattentätning bestäms. Båda drivs i hus här som separata verkstäder på samma våning, så en väska flyttas mellan dem inom en anläggning.
- Citera båda konstruktionerna.En praktisk taktik: be om samma modell prissatt som ett helsvetsat skal och som ett häftat och tejpat skal, jämför sedan kostnadsdeltatet med den prestanda som produkten faktiskt behöver. Vissa program upptäcker att de svetsade premiumköpen ett betyg som deras kunder aldrig kommer att använda.
- Är materialet överhuvudtaget svetsbart?Endast belagda termoplastsvetsar - PVC, TPU, PU och EVA bland dem. En köpare som kommer med ett favorittyg som inte är svetsbart kommer att styras till sömmar oavsett om någon säger det eller inte, och det är bättre att veta i specifikationsstadiet än vid provtagning.
- Kan du ta fram ett delprov som visar båda?Att se samma modell byggd åt båda hållen avgör argumentet snabbare än något specifikationsblad.

7. Produktionsförmåga
Sealock (YiFuLong Outdoor Gear Co., Ltd.) har byggt vattentäta väskor i över 20 år och producerat för internationella friluftsmärken inklusive OSPREY, KAILAS, Helly Hansen, SIMMS, ORVIS och West Marine.
- Svetsning:intern 27,12 MHz högfrekvenssvetsning, med anpassade kopparformar bearbetade per geometri
- Sömnad:industriella sömnadslinjer i en separat verkstad på samma produktionsvåning, täckande selekonstruktion, förstärkning med tång, strukturerade paneler och fullständig organisation
- Faciliteter:Dongguan, Kina | Ho Chi Minh City, Vietnam — antingen ursprung tillgängligt på alla modeller
- MOQ:300 st på de flesta modeller |Exempel:7–15 dagar |Bulk:30–45 dagar
- Certifieringar:ISO 9001, BSCI, SMETA, HIGG, GRS, SCAN
8. Produkter i varje konstruktion
Modeller organiserade efter konstruktion snarare än prioritet:
| Bild | Modell | Konstruktion | Material | Gradering | Produktsida |
|---|---|---|---|---|---|

|
SL-D002 Torrväska | Helsvetsad | 0,5 mm 500D PVC | IPX7 | Se |

|
SL-K099 Duffel | Svetsad, sömlös | 840D TPU | IPX7 | Se |
|
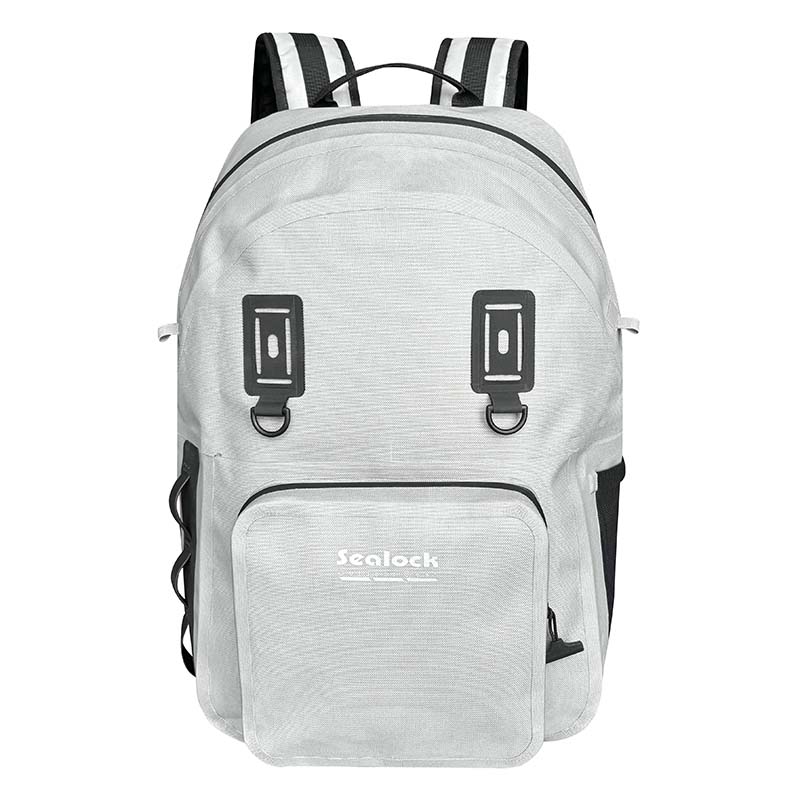
SL-E1144 Fiskeryggsäck | Stygnfria RF-svetsade paneler med sydd sele | Melerad TPU-laminat | Väderklassad | Se |

|
SL-E282 Vandringsryggsäck | Förstärkta sömmar med svetsade TPU-paneler | Belagd poly + TPU | IPX5–6 | Se |

|
SL-E980 Pendlarryggsäck | Svetsad kropp med förstärkta spänningspunktsömmar | 600D TPU laminat | IPX6 | Se |

|
SL-E548 Fiskesele | Svetsad kropp, sydd bär- och bakpanel | 500D PVC-laminat | IPX7 | Se |
Fullständiga kategorier sitter undervattentäta väskor, torra ryggsäckar, ochtorra påsar. Själva svetsprocessen beskrivs detaljerat i guiden tilltillverkningsprocessen från skärning till RF-svetsning, och material svetsbarhet iTPU materialguide.
9. Kvalitetskontroll omfattar båda processerna
Varje batch kör IQC på inkommande tyg, dragkedjor och hårdvara; IPQC pågår på båda linjerna — fläktester på provsvetsar vid start, plus kontroller av stygntäthet och spänning på sömnadslinjen; och OQC med AQL-sampling, batchtestning och signerad guld-provjämförelse. Lastcykling över 1 500 cykler riktar sig mot de sydda lastbanorna vid remmar, handtag och ankare, medan nedsänknings- eller regntestning verifierar den svetsade tätningen mot varje modells angivna betyg. Hela kundinspektionsproceduren – uppackning, vakuumutsug, en 24-timmars statisk vila och bestämning av luftläckage – kan ses från början till slut, med SGS- eller QIMA-inspektion tillgänglig. Standarder anges ikvalitetskontrollstandarder för vattentät produktion.
10. Vanliga frågor
F: Är svetsad alltid bättre än sydd?
S: Nej. Svetsad är bättre på tätning och sömstyrka; sys är bättre på komplex geometri, organisation, stoppning och selekonstruktion — och det är reparerbart på fältet där en misslyckad svets vanligtvis behöver omarbetas från fabriken. De flesta bra produkter använder båda, och varje process gör det den är bäst på.
F: Kan vilket vattentätt tyg som helst svetsas?
S: Endast belagda termoplaster - PVC, TPU, PU och EVA bland dem. Icke-polära material svetsar inte vid 27,12 MHz. Om ett märke anger sitt eget tyg, bör svetsbarheten bekräftas före provtagning snarare än att upptäckas under den.
F: Betyder en svetsad väska färre fickor?
S: På en svetsfabrik, ja — varje hopsydd ficka på en förseglad kropp är en läckageväg, så de blir av. Med en sylinje bredvid byggs organisationen som underenheter på platta paneler innan skalet förseglas och bärkomponenter fästs vid svetsade lappar, så att paketet behåller sin fickdensitet utan nål genom membranet.
F: Hur bestämmer vi oss för vår produkt?
S: Utgå från betyget som slutanvändaren verkligen behöver och de funktioner de köper väskan för. Nedsänkning krävs och organisation minimala punkter till helsvetsade; tung organisation, stoppning eller en sele pekar på en syledd hybrid. Fråga efter samma modell citerad åt båda håll och jämför kostnadsdeltatet med verkliga krav.
F: Kostar svetsad konstruktion mer?
S: Vanligtvis eftersom det behöver specialutrustning, en anpassad form per geometri och mer produktionstid. Om det är värt det beror på om produktens användningsfall faktiskt kräver nedsänkning. Det är ofta på vattensportutrustning och ofta inte på stads- eller pendlingslinjer.
F: Svetsar du bara?
S: Nej – detta är ett vanligt antagande och det kostar köpare alternativ. Högfrekvent svetsning och industriell sömnad körs båda i egen regi som separata verkstäder på samma produktionsvåning och helsydda konstruktioner tillverkas enligt samma standard som svetsade.
Begär en byggrekommendation
Skicka ditt produktkort och målbetyg, så kan vi citera samma modell som ett helsvetsat skal och som en sydd konstruktion, eller producera ett delprov som visar både —lämna in en förfrågan. Sealock svarar på upphandlingsförfrågningar inom 24 timmar, med produktion från Dongguan, Kina eller Ho Chi Minh City, Vietnam.
Tidigare:Vattentät cykelväska från Kina