- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Tillverkningsprocess för torr pås: från materialskärning till RF-svetsning
Sealock tillverkar torra påsar för OEM- och grossistköpare med 27,12 MHz radiofrekvenssvetsning, och processen är värd att förstå eftersom den förklarar varför två påsar byggda av identiskt tyg presterar helt olika. En torr väskas vattentätning köps inte med materialet - den skapas på produktionslinjen, i det ögonblick som sömmarna svetsas. Detta går igenom hela tillverkningssekvensen, med den tekniska detaljen som avgör om sömmen håller.
1. Steg ett: Materialindelning och skärning
Produktionen börjar med rullar av belagt tyg —PVC presenningellerTPU-laminerad nylon— iscensatt och kontrollerad innan något skärs. Inkommande besiktning har betydelse här eftersom beläggningsinkonsekvens, fukt i materialet och variation mellan färgämnen alla påverkar vad som händer senare på svetsstationen.
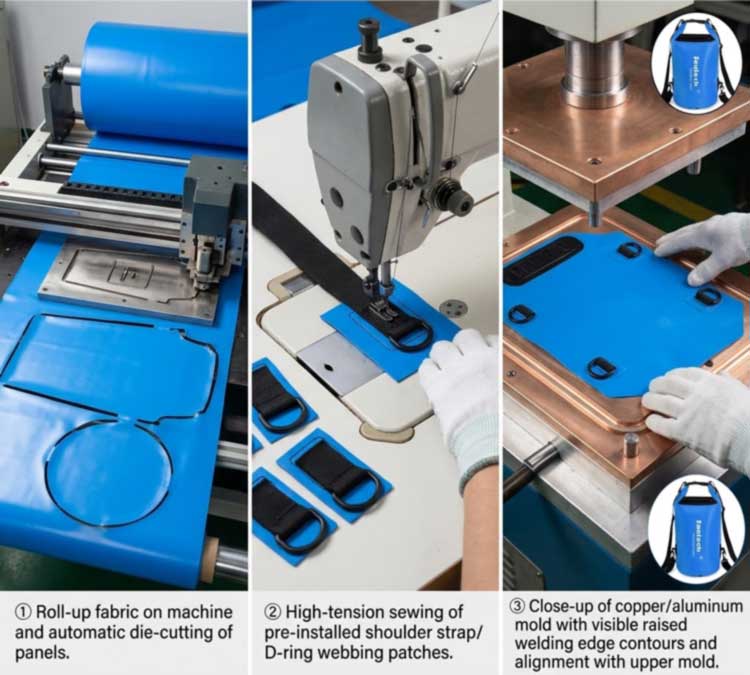
Paneler stämplas sedan från rullen med en automatiserad skärpress till exakta designmått. Skärprecision är vad som håller en bulkkörning enhetlig: en panel som skärs några millimeter från spec kommer inte att sitta korrekt under svetsformen, och svetslinjen glider med den. Det är också här materialeffektiviteten ställs in, eftersom panelkapsling avgör hur mycket av varje rulle som blir produkt snarare än avskuret.
2. Steg två: Förmontering av lastbärande delar
Innan något är förseglat fäster högspänningsindustrisömnad de bärande elementen - axelselar, D-ringband, externa fickor och förstärkningspaneler - på de platta panelerna.
Sekvensen här är avsiktlig och det är en av detaljerna som skiljer en korrekt konstruerad väska från en billig: sömnad händerföreden vattentäta tätningen bildas, så att ingen nål någonsin penetrerar det färdiga vattentäta membranet. Allt som måste fästa på den förseglade kroppen efteråt - D-ringar, MOLLE-ankare, ventiler - svetsas fast på förstärkningslappar istället för att sys genom huden.
3. Steg tre: Installation av formverktyg
Varje påsgeometri kräver sitt eget verktyg. Svetsmönstret översätts till en anpassad form - vanligtvis bearbetad mässing eller aluminium - med upphöjda kanter som definierar den exakta formen på den svetsade sömmen. Formen sätts på plattan och inriktad mot panelen.
Formdesignen gör mer än att forma sömmen. Upphöjda kantprofiler kan bearbetas för att producera en rivtätning, där svetsen och trimkanten bildas i samma operation, och stansens skick påverkar resultatet direkt: en stans som tappat planhet eller tagit upp föroreningar ger ojämn tryck och energifördelning, vilket visar sig som en svag punkt i en annars bra söm. Verktygskapacitet är också det som gör att en fabrik kan bygga en ny form snarare än att bara fylla på befintliga formar - grunden föranpassade kapaciteter och strukturer.
4. Steg fyra: RF-svetsning — hur sömmen faktiskt bildas
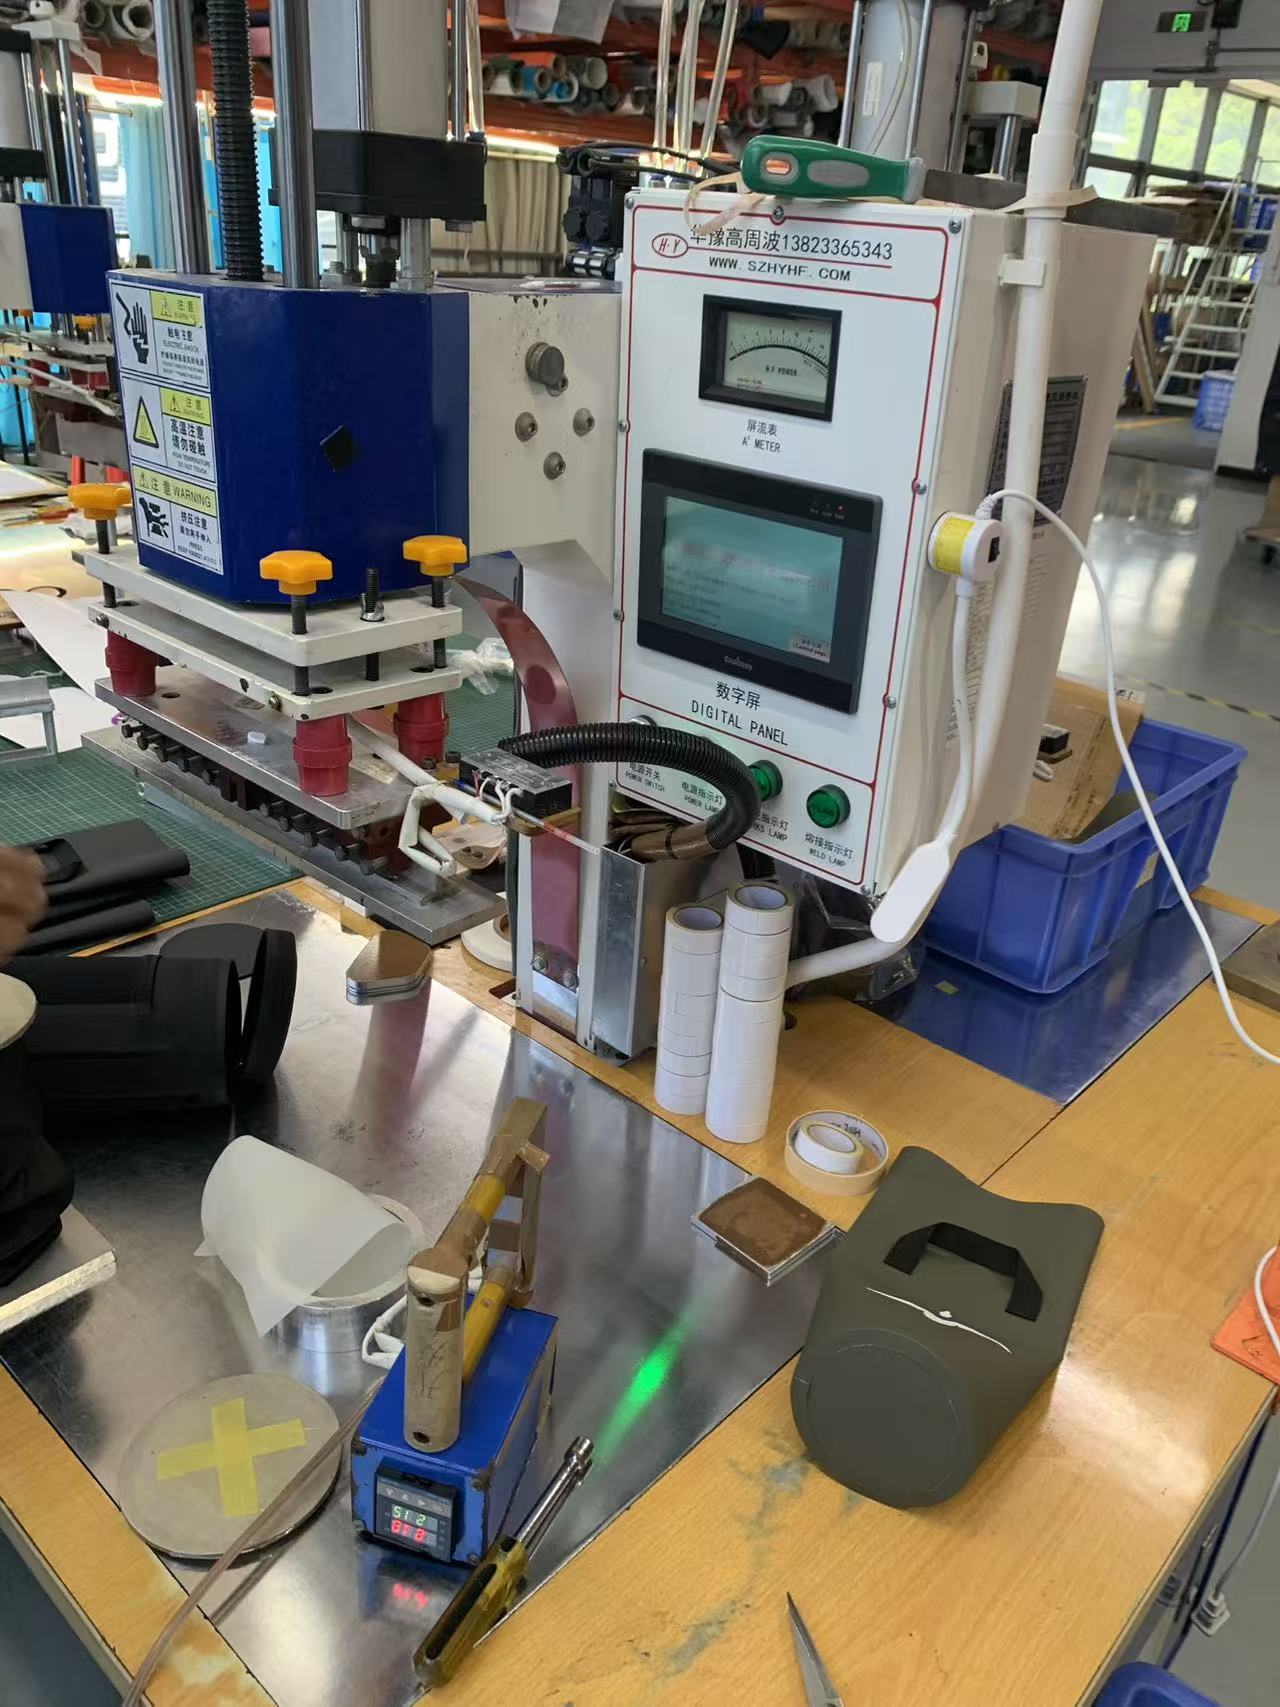
Detta är kärnan i processen. Radiofrekvenssvetsning - även kallad högfrekvent eller dielektrisk svetsning - sammanfogar termoplaster med hjälp av ett elektromagnetiskt fält snarare än en extern värmekälla. Sekvensen har fyra faser:
- Belastning.Panelerna placeras mellan den övre formen och den nedre formen, med formen som definierar svetsformen.
- Tryck.En klämkraft för skikten i intim kontakt - utan den kan den smälta polymeren inte smälta samman till en enda massa.
- RF-aktivering.En generator applicerar högfrekvent energi vid 27,12 MHz över elektroderna. Växelfältet gör att de polära molekylerna i materialet svänger snabbt, och den inre molekylära friktionen genererar värmeinutimaterialet snarare än att leda det in från ytan.
- Kylning under tryck.Kraften stannar men klämningen fortsätter medan sömmen stelnar. Att släppa trycket för tidigt är en av de vanligaste orsakerna till en svag svets.
Eftersom värmen härrör från materialet når båda skikten smälttemperatur samtidigt och binder till en sammanhängande massa utan bindemedel, lösningsmedel eller tråd. En korrekt utförd RF-svets är vanligtvis lika stark som grundmaterialet - och det är därför sömmen inte är den svaga punkten i en ordentligt byggd torrpåse.
5. Varför RF-svetsning och vad den inte kan svetsa
RF-svetsning fungerar bara på polära termoplaster - material vars molekyler reagerar på ett elektromagnetiskt fält. Det inkluderar PVC, PU och TPU, TPU-belagda tyger, EVA och vissa kvaliteter av PET och nylon. Icke-polära polyolefiner som polyeten och polypropen absorberar RF-energi dåligt och kan inte RF-svetsas utan RF-reaktiva beläggningar eller bindeskikt; de behöver hetlufts-, hot-wedge- eller impulsmetoder istället.
Detta materialberoende är en specifikationsfråga, inte en trivia: det är en anledning till att PVC och TPU dominerar kategorin torrpåsar. För dessa material producerar RF en starkare söm än varmluft, varmkil eller impulssvetsning, vilket är anledningen till att det är standarden för lufttäta och vätsketäta produkter inom olika industrier – från lastbilsöverdrag och gummibåtar till medicinska vätskepåsar, där en hermetisk tätning inte är valfri.
6. Parametrarna som avgör svetskvalitet
En svets är produkten av fyra inställningar, validerade för varje material och tjocklek snarare än inställda en gång och glömda:
| Parameter | Vad den styr | Felläge om fel |
|---|---|---|
| RF-effekt | Graden av intern uppvärmning över tätningsområdet | För låg: ofullständig sammansmältning. För hög: genombränning, förtunning |
| Uppehållstid | Hur länge energi används | Kort: kallsvets. Lång: materialnedbrytning |
| Tryck | Intim kontakt mellan lager | Låg: tomrum och kanaler. Överdriven: pressas ut och en tunn, skör söm |
| Kyltid | Stelning under klämma | Släpps tidigt: sömmen dras isär innan den sätter sig |
Som en referenspunkt för skalan drar tätning av tunn PVC-film med några sekunders svets- och kylningstid i storleksordningen några hundra watt över tätningsområdet – tyngre presenningar och flerskiktslaminat behöver betydligt mer. Flera materialvariabler ändrar dessa inställningar: mjukgörarenivån i PVC, fukthalt, pigment och fyllmedel, tygväv och filmtjocklek förändrar hur materialet absorberar energi. Det är därför en färgändring eller en ny tygsats inte automatiskt är neutral för processen, och varför svetsar omkvalificeras snarare än antas.
7. Steg fem: Kylning, trimning och slutmontering
Svetsade paneler flyttas till en dedikerad kylzon så att bindningen stelnar utan distorsion, sedan trimmas påsen av blixt och vänds. Slutmonteringen passar de komponenter som kompletterar produkten: rullstängningar och spännen, dragkedjor där så anges, remmar, handtag, tömningsventiler och genomskinliga fönsterpaneler - som själva svetsas in i kroppen som en del av samma kontinuerliga skal. Hårdvara som bär last är fäst vid svetsade förstärkningslappar, vilket håller det vattentäta membranet opåverkat.
8. Steg sex: Testning innan den skickas
Den svetsade sömmen verifieras snarare än antas. Vid körstart utförs avdragningstester på provsvetsar för att bekräfta att parameteruppsättningen producerar full sammansmältning - själva felläget är diagnostiskt, eftersom en söm som skalar rent vid gränssnittet indikerar otillräcklig vidhäftning, medan en som slits igenom basmaterialet visar att svetsen är starkare än tyget runt den.
Färdiga påsar genomgår sedan fullständig vattensänkningstestning mot den angivna IPX-klassificeringen, tillsammans med en laboratoriesvit som täcker belastningstestning över 1 500 cykler på handtag och ankare, 3 000 cykler med förseglad dragkedja på modeller med dragkedja, drag- och bindningsstyrka, saltspray, friktionsmotstånd, färgbeständighet och färgskillnad. Varje batch körs i tre steg – IQC på inkommande tyg och hårdvara, IPQC på svetsar och processer i linje, OQC med AQL-sampling, batch-nedsänkningstestning och signerad guldprovsjämförelse – med SGS- eller QIMA-inspektion tillgänglig, underkvalitetsstandarder som tillämpas i varje produktionsserie.
9. Varför svetsade takter sydda-och-tejpade
En sydd söm trycker en nål genom det vattentäta lagret tusentals gånger och förlitar sig sedan på tejp för att täcka hålen. Tejp lyfter med böjning, ålder, värme och nötning, och när det väl gör det är varje nålhål en ingångspunkt. En svetsad söm har inga hål att täcka - de belagda skikten smälts samman till ett material. För varje väska som måste överleva nedsänkning snarare än lätt regn, är detta den avgörande skillnaden, och det är därför svetsad konstruktion är baslinjen för äkta vattentäta produkter oavsett hur bra ansiktstyget är.
10. Produkter som bygger på denna process
Modeller producerade på samma svetsade process, organiserade efter typ snarare än prioritet:
| Bild | Modell | Kapacitet | Material | Gradering | Produktsida |
|---|---|---|---|---|---|
|
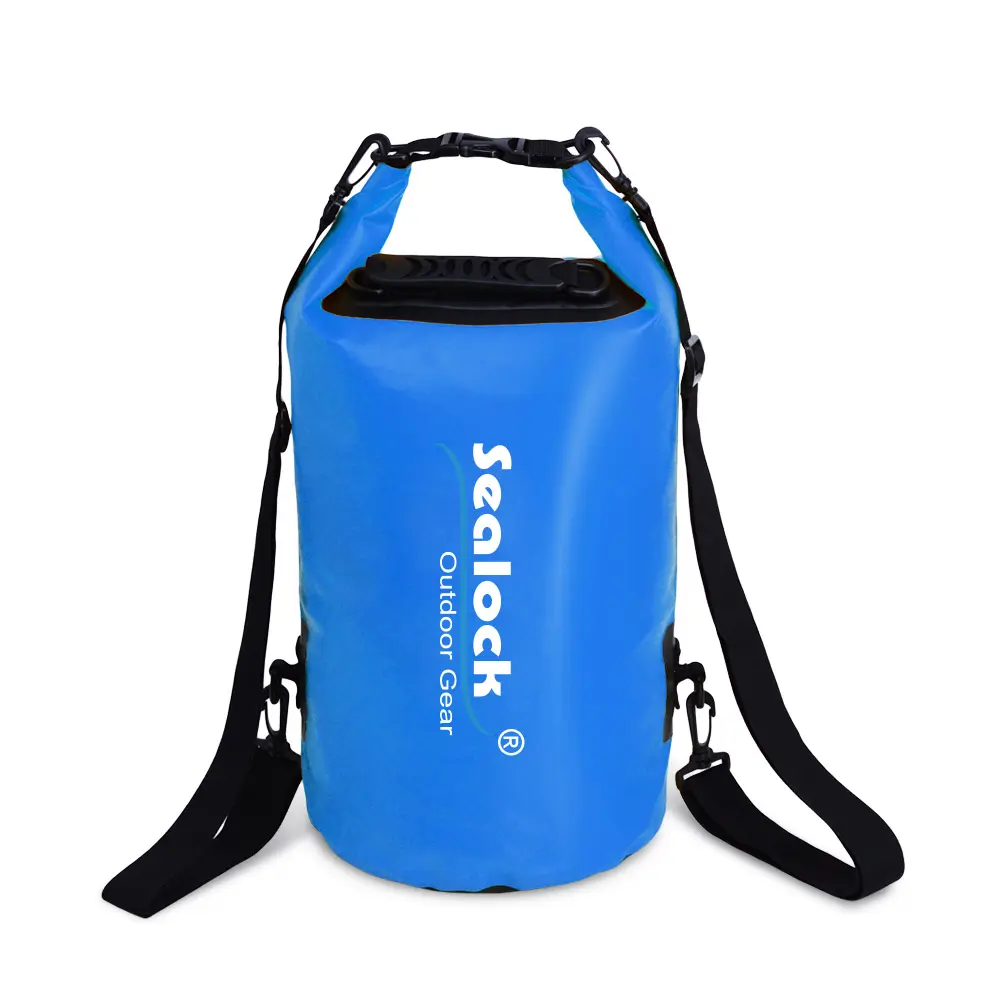
SL-D002 Torrväska | 5–63L | 0,5 mm 500D PVC | IPX7 | Se |

|
SL-E102 Ryggsäck Torrväska | 15/20L | 500D PVC, dubbel tätning | IPX7 | Se |
|
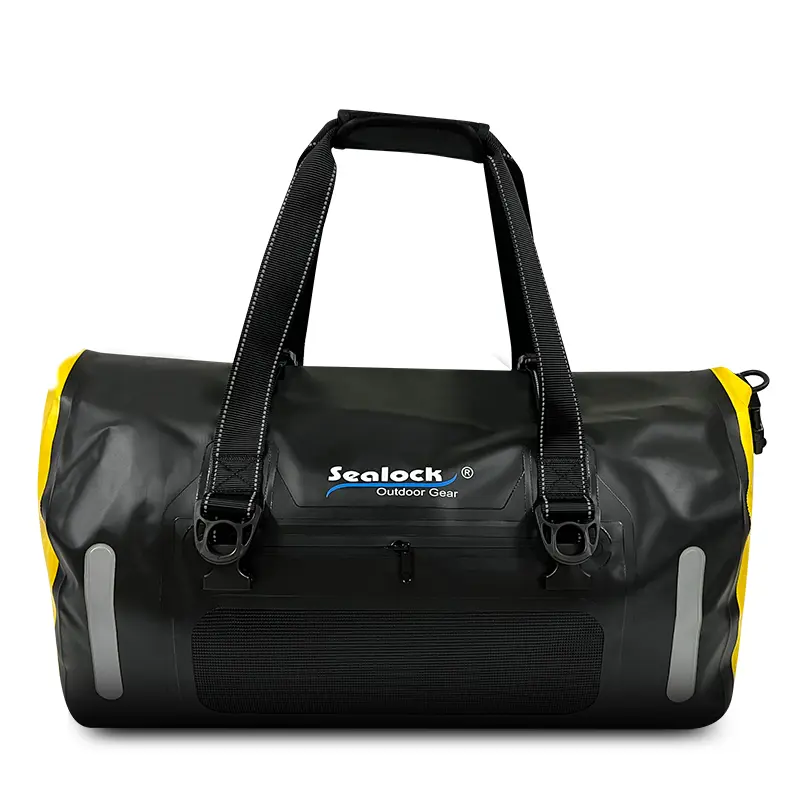
SL-K099 Duffel | 40/60L | 840D TPU | IPX7 | Se |
|
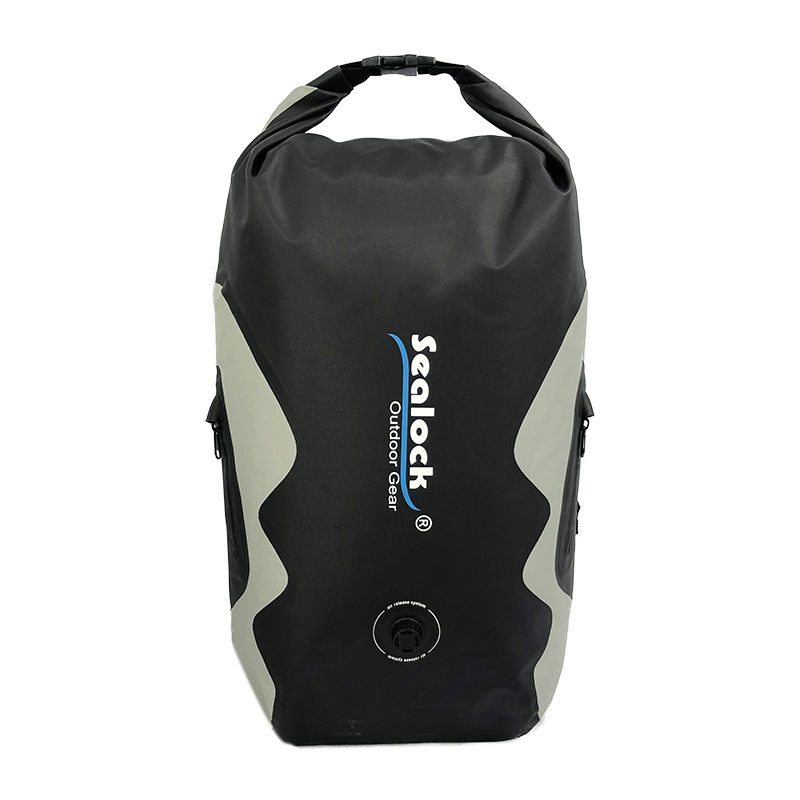
SL-E070 torr ryggsäck | 25L | 420D TPU | IPX8 | Se |
|
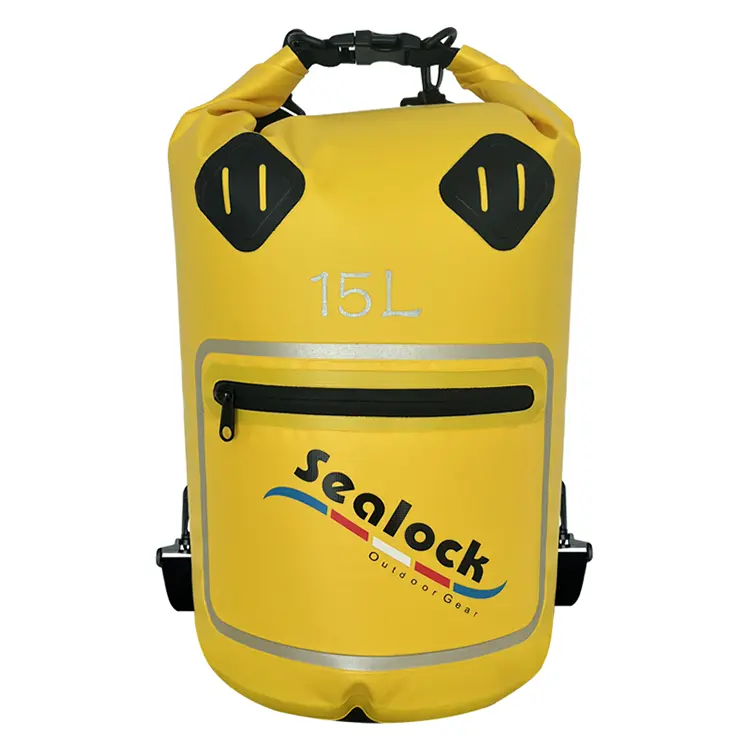
SL-D693 Fönstertorrväska | 15/20L | 500D PVC + PVC film | IPX7 | Se |
|
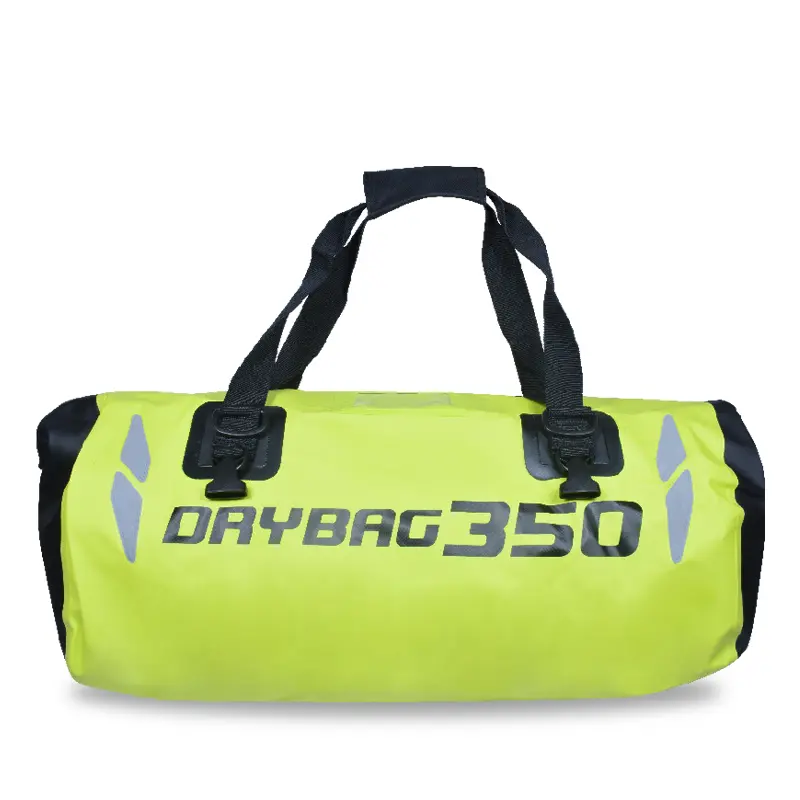
SL-C619 Motorcykelväska | 35/50L | 500D PVC | IPX6 | Se |
Hela intervallen sitter undertorra påsar, torra ryggsäckar, ochduffels. Grundutveckling från en skiss, prov eller målspecifikation stöds – nya geometrier innebär nya verktyg, som är en del av standardutvecklingsvägen snarare än ett hinder. MOQ 300 st, prover inom 7–15 dagar, bulk inom 30–45 dagar, från Dongguan, Kina eller Ho Chi Minh City, Vietnam.
11. Vanliga frågor
F: Varför kan min polyeten- eller polypropenpåse inte RF-svetsas?
S: Eftersom dessa polymerer är opolära - deras molekyler svarar knappt på det elektromagnetiska fältet, så nästan ingen intern värme genereras. De behöver RF-reaktiva beläggningar eller bindeskikt, eller en annan metod som varmluft eller impulssvetsning. Detta är en central anledning till att PVC och TPU dominerar svetsade vattentäta påsar.
F: Hur stark är en svetsad söm jämfört med själva tyget?
S: Korrekt svetsad, sömmen är vanligtvis lika stark som grundmaterialet eller starkare. I ett avskalningstest slits en bra svets igenom bastyget snarare än att separera vid gränssnittet - om sömmen dras isär rent, var parametrarna fel.
F: Vi bytte färg och svetsarna började misslyckas — varför skulle det hända?
S: Pigment och fyllmedel förändrar hur materialet absorberar RF-energi, liksom mjukgörarenivån, fukthalten och tjockleken. En ny färg eller tygsats kan kräva en annan effekt-, uppehålls- eller tryckinställning. Svetsar bör omkvalificeras med fläktester i början av körningen, inte överföras under antagandet att "samma material" betyder "samma inställningar".
F: Är en tejpad söm någonsin acceptabel på en vattentät väska?
S: För lätt regnskydd kan det fungera, men inte för nedsänkning. Sömmar perforerar det vattentäta lagret tusentals gånger och tejpen som täcker dessa hål lyfts med böjning, värme och ålder. Om specifikationen säger nedsänkbar måste den svetsas.
F: Varför tillför en anpassad påseform kostnad och ledtid?
S: Varje geometri behöver sin egen bearbetade form, vilket är en engångskostnad för verktyg och ett ledtidssteg innan provtagning kan påbörjas. Det är samma anledning till att en ny form har ett högre minimum än en färgändring på en befintlig modell.
F: Kan olika material svetsas till varandra?
S: Kompatibla polära material kan vara — ett genomskinligt PVC-filmfönster svetsat in i en PVC-presenningskropp är ett rutinexempel. Blandning av olika polymerer, eller en polär med ett opolärt material, är där bindningarna misslyckas, så materialparning bekräftas vid provtagningsstadiet.
Begär en processgenomgång eller prover
För en videovandring av svetslinjen, svetstestdata, prover eller ett fullständigt OEM/ODM-förslag,lämna in en förfrågan. Sealock svarar på upphandlingsförfrågningar inom 24 timmar.