Det finns ett gap mellan en påse som tillverkas och en påse som är redo att stå på en hylla, och det mesta av kostnaden för att få det gapet fel landar på märket snarare än på fabriken. Den här månaden körde vårt Dongguan-golv med en svart svetsad ryggsäck och duffelprogram genom hela luckan: applicering av hängtag, streckkodsmärkning, dragkedja och hårdvaruskydd, ytrengöring, modellseparering och packning - med en beställning med hög synlighet som kördes på de intilliggande bänkarna samtidigt.
Det är värt att beskriva i detalj, eftersom "vi kan göra detaljhandelsförpackningar" är en mening varje leverantör säger och väldigt få kan backa med en process.
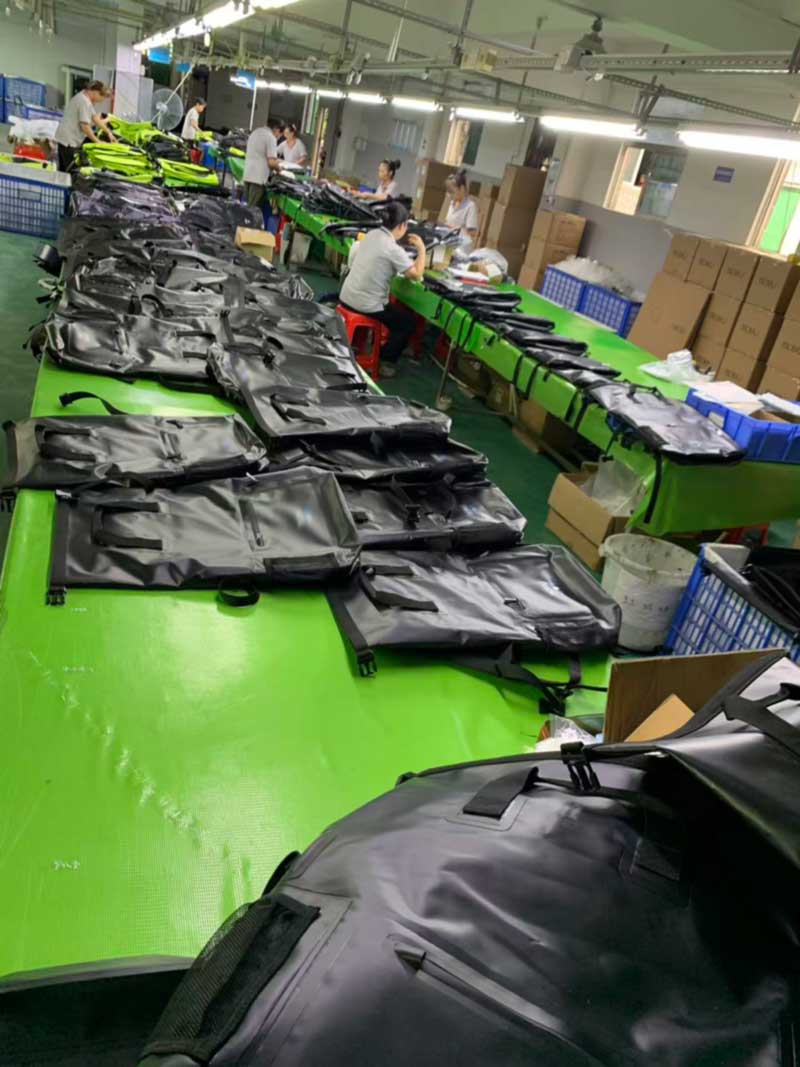
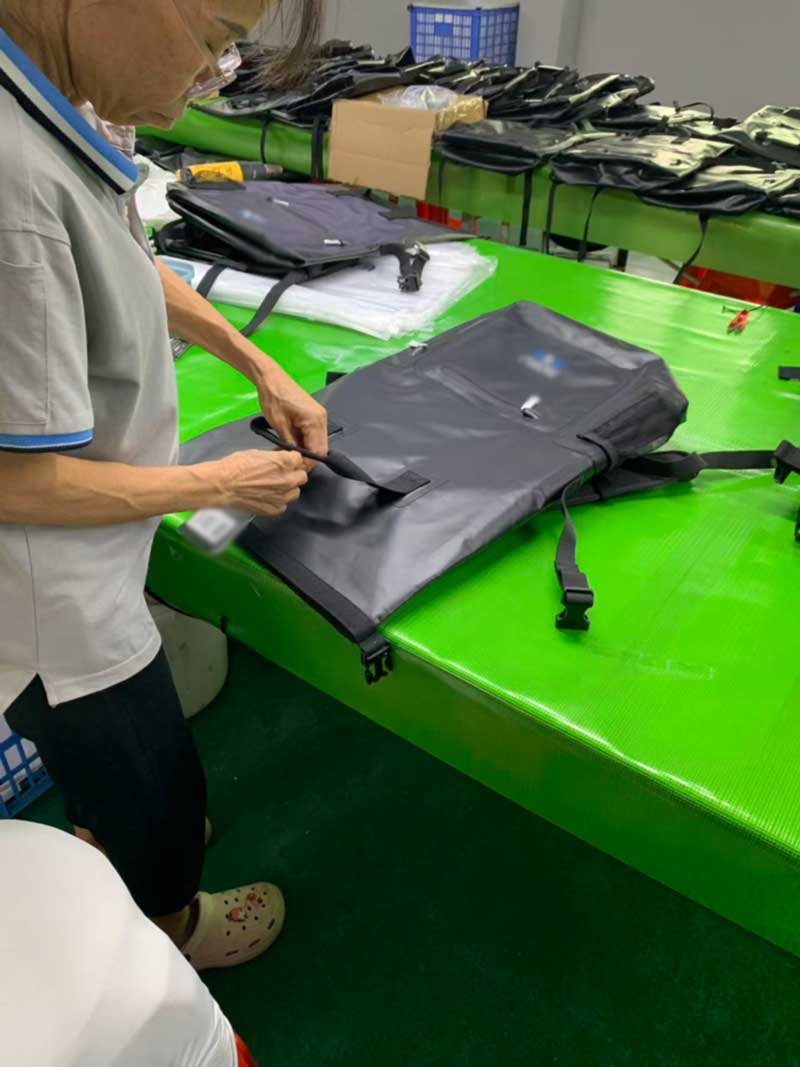
Mållinjen i full bredd. Påsar läggs platt istället för staplade så att varje ansikte är synligt innan taggning.
Produkten: svetsad kropp, sydd detalj och varför båda är korrekta
Väskorna i denna serie är en familj snarare än ett enda föremål - ryggsäckar med rulltopp i två storlekar, en dragkedja med dragkedja och en mindre axelväska, allt i samma belagda svarta skal med en matchande materialpalett. Huvudkroppen är högfrekvenssvetsad. Den främre fickan har en vattentät dragkedja, sidofickorna är av stretchnät och kanterna och nätfickorna är sydda och bundna.
Den blandningen är avsiktlig, och det är värt att vara rakt på sak, eftersom köpare ibland kommer och tror att allt som inte är svetsat är en kompromiss. Det är det inte. Svetsning är det rätta svaret för skalet, basen och remsankarlapparna, där ett nålhål är en läckageväg och en slitagepunkt vid belastning. Det är fel svar för en stretch-meshficka, en bunden kant eller en blixtlåstejp, där sömnad ger ett renare, mer hållbart och mer reparerbart resultat och ger ingen risk för vatteninträngning som stängningsdesignen inte redan kunde hantera. Vårt sömnadsgolv är internt och hålls i samma processdisciplin som svetsgolvet - processkort på varje station, godkännande av första stycket, inline-kontroller - och på en produkt som denna körs de två som en byggsekvens, inte som en huvudprocess med en reserv påskruvad.
När det gäller vattentät prestanda är vi specifika snarare än generösa. En roll-top-stängning med en yttre ficka med dragkedja är byggd för att ta bort ihållande kraftigt regn och trycksatt spray, och vi testar det på det sättet, med ett kraftigt regn och vattenstråleprotokoll. Det är inte en nedsänkt produkt, och vi låter inte ett nedsänkningskrav åka på en förslutning som inte kan stödja en. Där en köpare behöver äkta nedsänkningsförmåga är det en annan stängningsarkitektur och vi kommer att citera den som en.
Svetsat skal, sydda bundna kanter, vattenavvisande dragkedja fram, sidoficka i stretchnät — tre processer på en produkt.
Hangtags är en dataoperation, inte en dekoration
Varje pjäs i denna serie får en tryckt hängetikett som bär varumärket, modellnamn, färgbildsnamn och en streckkod, fäst vid en fast punkt med en fast slinga. Det låter som den enklaste uppgiften på golvet. Det är faktiskt den som har den högsta nedströmskostnaden för fel.
En streckkod är produktens huvudidentifierare över hela köparens kedja – mottagning, inventering, påfyllning, försäljningsrapportering. Varje variant, varje storlek och varje färgskala behöver sin egen kod, och återförsäljare validerar det som kommer mot deras egna register. En etikett som applicerats på fel färgsättning misslyckas inte på fabriken eller i hamnen. Det misslyckas vid återförsäljarens distributionscenter, där en skanningsfel överensstämmer med ett mottagningsundantag, och därifrån till omarbetningsavgifter, hållen inventering eller ett efterlevnadsavdrag som tas direkt från fakturan. Stora detaljhandelsprogram kör vanligtvis separata straffsystem för leveransprestanda och för märkningsutförande, och en enda försändelse kan dra båda.
Så vi behandlar taggning som ett kontrollerat steg. Taggar utfärdas till bänken efter modell och färg i räknade partier istället för att hållas som en lös hög; bänken kör en modell åt gången; etikettbeståndet förändras fysiskt när modellen ändras; och OQC-kontrollen avstämmer taggdata mot biten innan polypåsen förseglas. Det är medvetet tråkigt. Tråkigt är vad du vill ha i steget där ett tvåcentskort avgör om en container rensar mottagning.
Taggningsbänk. En modell i taget, taggar utgivna i räknade partier matchade med färgen på bordet.
Skyddar en blank svart yta
Svartbelagt tyg fotograferar vackert och märken som inget annat. Fingeravtryck visar. Skav visar. Ett spänne som pressats mot en panel i sex veckor i en varm behållare lämnar ett vittnesmärke som en kund kommer att läsa som skada. Så en meningsfull del av arbetet på denna körning går till ytskydd snarare än montering:
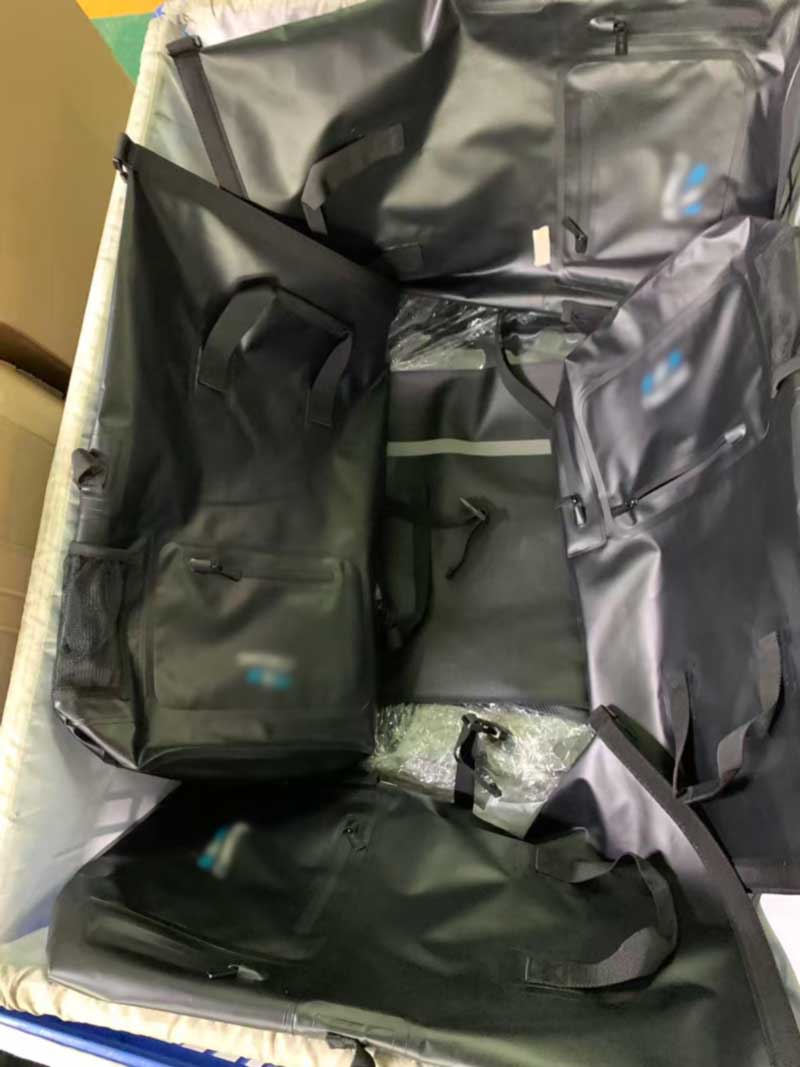
Dragkedja med dragkedja får vita skyddshylsor så att metallen inte kan gnugga panelen den sitter mot. Spännen och hårdvara kluster lindas innan påsen viks. Lätt non-woven överdrag läggs över påsar i soporna vid överföring. Varje bit torkas av vid bänken innan den packas i påsar — slutbehandlingsborden bär dukar och en sprayflaska för just detta — eftersom en svetsad och hanterad påse plockar upp hanteringsrester som är osynliga under verkstadsljus och uppenbara under detaljhandelsljus. Och omsättningskärlen är klädda med vitt tyg, så att påsarna aldrig rör de gjutna ribborna och kanterna på en bar plastlåda.
Inget av detta visas på ett specifikationsblad. Allt detta syns i ankomstbesiktningsrapporten, som är det dokument som faktiskt avgör om en köpare beställer om.
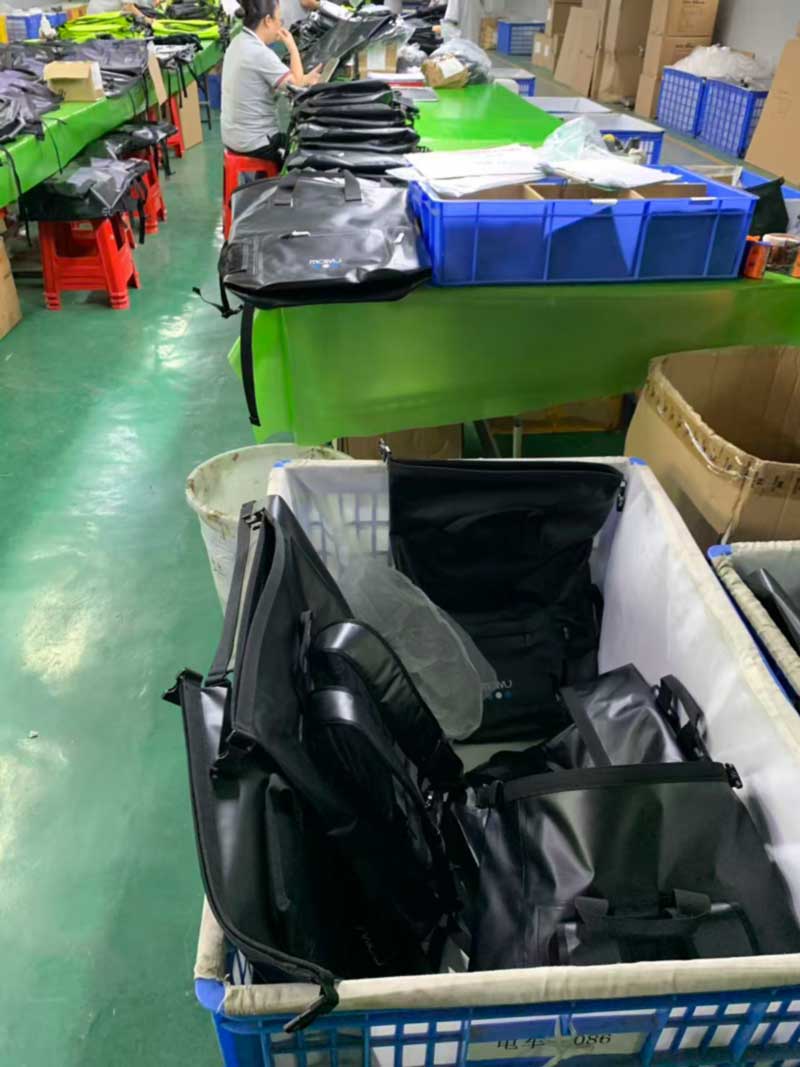
Dragkedja med ärmar, hårdvara inslagna, papperskorgar klädda med tyg. De flesta av de synliga defekterna på en blank svart påse är hanteringsskador, inte byggfel.
Kör fyra modeller och två program samtidigt utan att blanda dem
Det genuint svåra med veckans golv var inte någon enskild produkt. Det var att fyra modeller av ett program och ett helt separat program för hög synlighet var i efterbehandling samtidigt, de delade på samma bänkar, samma gång och samma soptunnaflotta.
Blandning förhindras strukturellt snarare än av uppmärksamhet. Färdiga varor separeras i tygklädda soptunnor från en modell till en soptunna, varje kärl bär sin egen process och modellkort, och placeras i gångrader så att en arbetsledare kan läsa hela våningens status genom att gå den en gång. Komponent- och etikettsatser utfärdas per modell och returneras i slutet av körningen så att rester inte kan glida över till nästa bänk. Räkningar skrivs på kort som sitter med framsidan upp på varorna och åker med dem till OQC, där de stäms av innan kartongerna stängs.
Felläget som denna design riktar sig till är specifikt: en modell som liknar sitt syskon — samma färg, samma tyg, annan kapacitet eller annan ficklayout — hamnar i fel kartong. Det är ett av få fel som varken fabriken eller köparen fångar upp förrän varorna ligger på en hylla, och det är helt och hållet ett processproblem snarare än ett kompetensproblem.
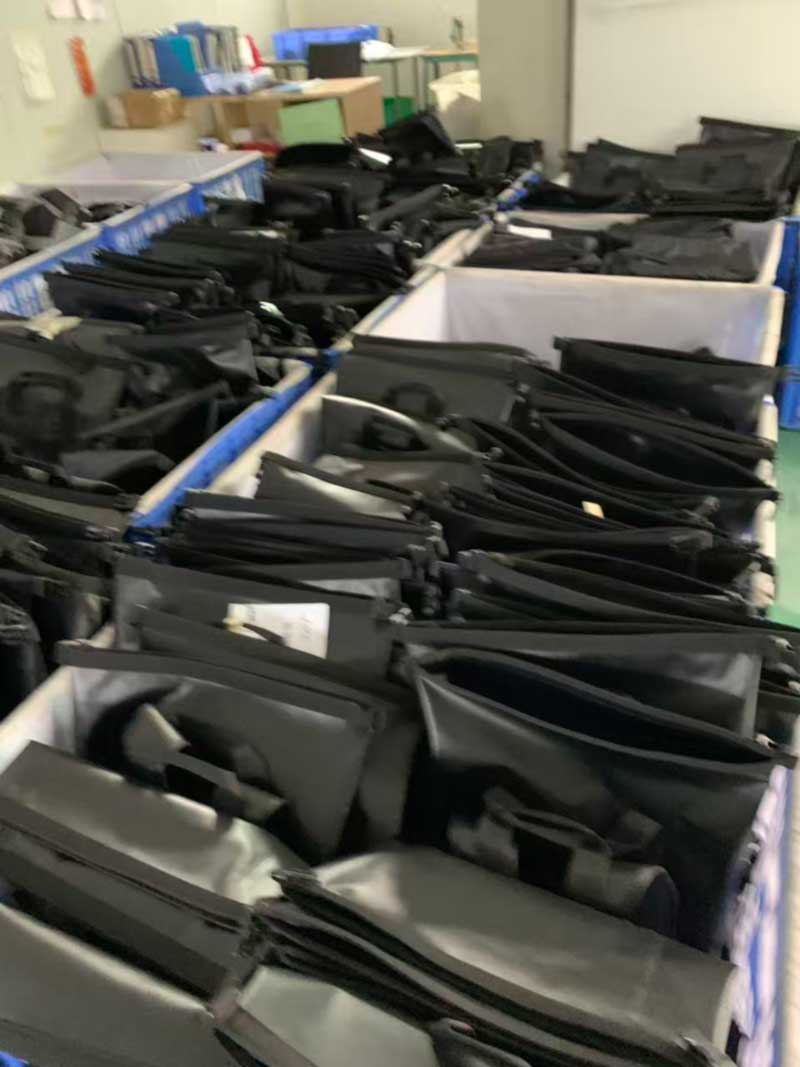
En modell till en papperskorg, var och en med sitt eget kort, placerad i rader så att golvets status är läsbar med en blick.
Vad verifieras innan kartongen tejpas
Inline och utgående kontroller av denna beställning täckte stängningsfunktion på varje del - roll-top vikt och spännad, dragkedjor cyklade hela resan - plus rem och spännesäkerhet, nätfickafäste, utskriftsposition och vidhäftning, hängtagsdata mot biten, färgskillnad mot den godkända standarden och allmänt utseende under bänkbelysning.
Material- och strukturverifiering sitter uppströms och går till prov: vidhäftningsstyrka på svetsade sömmar, draghållfasthet på bastyget, belastningscykling på remförankringar, blixtlåsutmattning, nötning, saltstänk och färgbeständighet, plus det kraftiga regn- och vattenstråletestet som beskrivs ovan. IQC, IPQC och OQC checkpoints löper genom beställningen som standard, och tredjepartsbesiktning genom SGS eller QIMA kan bokas på begäran — liksom köparens egen agent, eftersom ingenting i flödet beror på att inspektionen är vår.
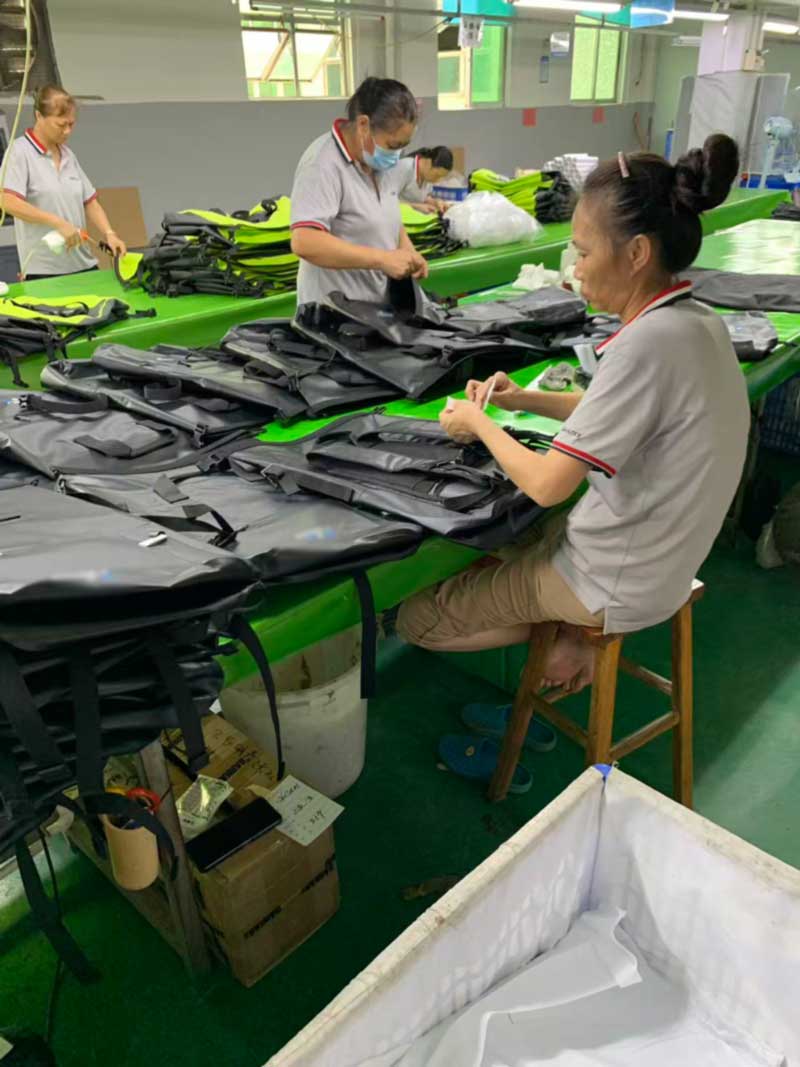
Sista bänken: avtorkning, tagcheck, polyväska, räknekort.
För köpare som köper denna kategori
Sealock har byggt vattentät utomhusutrustning i över 20 år, med högfrekvent svetsning och intern sömnad som körs sida vid sida i Dongguan och på vår anläggning i Ho Chi Minh City, så att köpare kan välja ursprung som passar deras tullposition utan att omförhandla specifikationen. Standardvillkor är FOB Guangdong, 7–15 dagar för provtagning, 30–45 dagar för massproduktion och MOQ från 300 stycken på de flesta modeller. Återförsäljningsfärdig packning - hängetiketter, streckkodsetiketter, marknadsspecifika konstverk, individuella polypåsar och kartongmärkning till köparens leverantörsguide - hanteras internt snarare än odlas, vilket är anledningen till att taggdata och varorna förblir under en uppsättning räkningar.
Vi utvecklar från en skiss, ett konkurrentprov eller ett målspecifikationsblad som rutinarbete, och vi berättar när konstruktionen du frågade efter är fel för produkten. För ritningar, prover eller offert, kontakta oss påinfo@sealock.com.hk.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy