En färgsättning ser ut som ett beslut fattat på en skärm. På golvet är det en produktionsström: sin egen materialparti, sin egen väv, sin egen hårdvara, sin egen tråd, sin egen färgstandard, sin egen behållare och - för en färg i synnerhet - sin egen verktygsdisciplin.
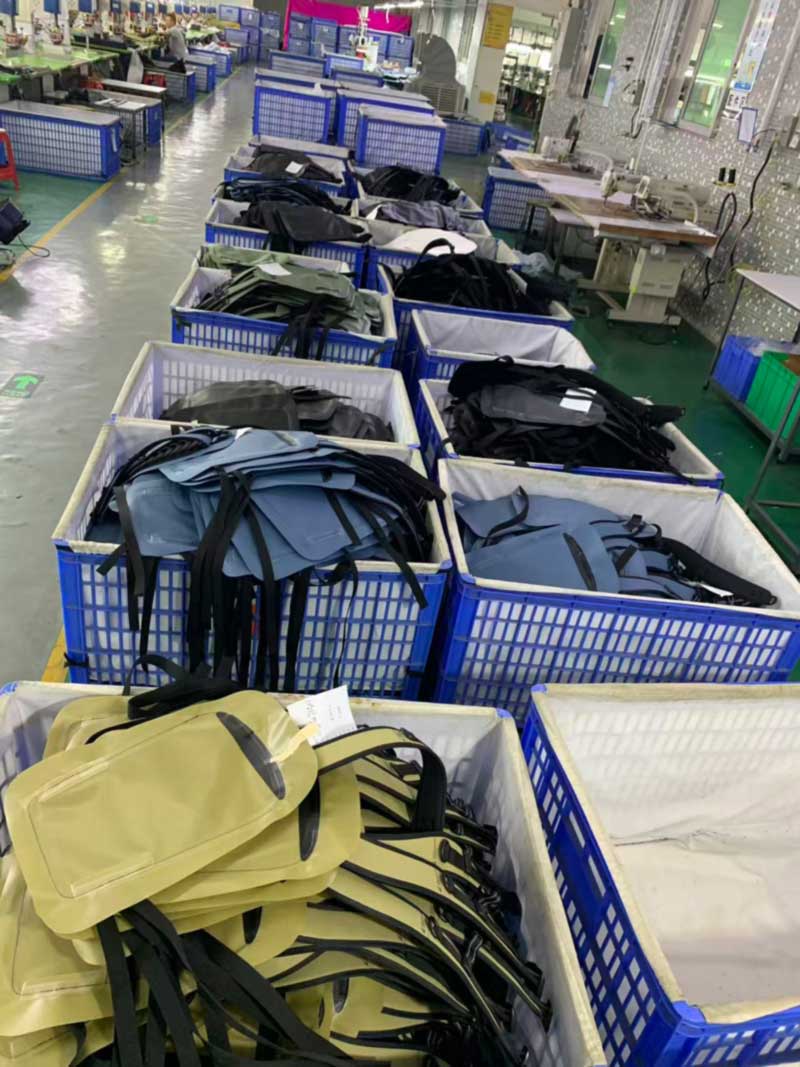
Den här månaden körde vår Dongguan-linje en svetsad vattentät ryggsäck i sex färger samtidigt: vit, svart, kol, skifferblå, sand och oliv. Papperskorgen som rinner nerför gången är den tydligaste bilden av vad det faktiskt innebär, och de vita enheterna är de som handledare går förbi oftast.
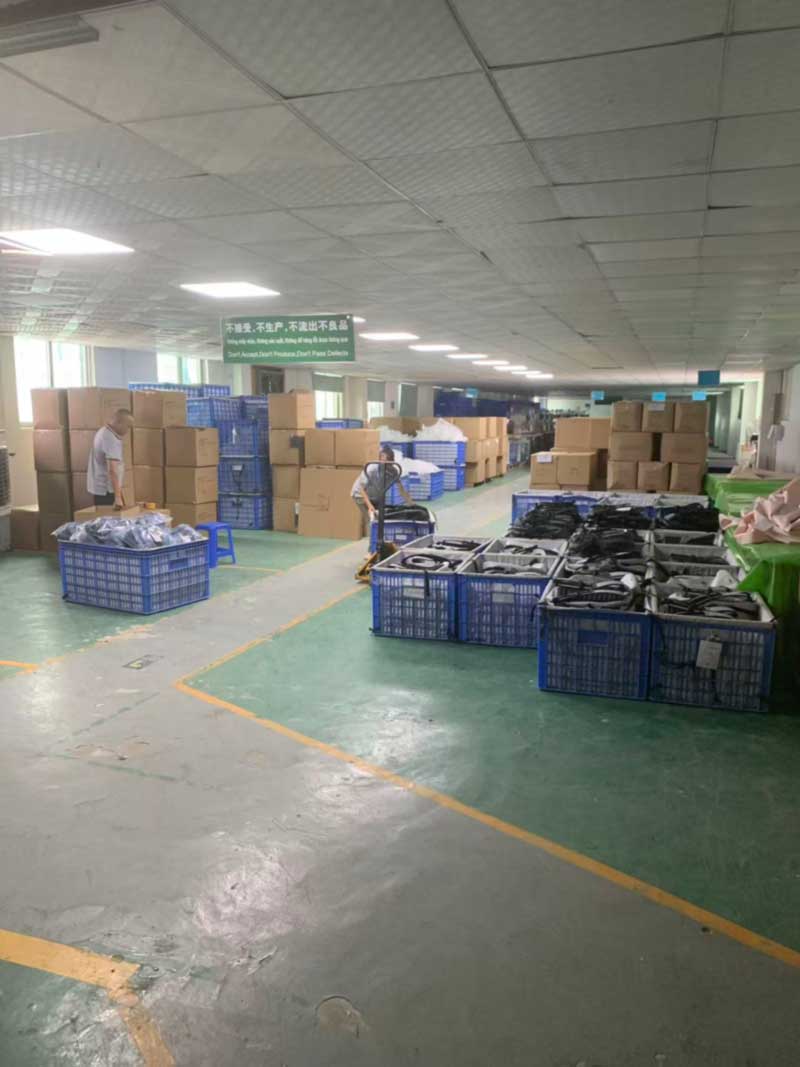
Sex färgställningar i undermontering, en till en papperskorg. Varje behållare är en separat ström från styckning till kartong.
Varför vitt kostar mer än svart att svetsa
Högfrekvent svetsning fungerar genom att driva ett växelfält genom materialet så att polymeren värms inifrån och de två skikten smälter samman. Få uppehållet, kraften och trycket rätt och sömmen är lika stark som moderarket. Skjut någon av de tre något förbi optimum och materialet vid sömkanten missfärgas.
På svart är den missfärgningen osynlig. På kol eller oliv är det nära nog osynligt att bara ett tränat öga vid bänken fångar det. På vitt är det en brun vittneslinje som löper längs sömmen, och det finns ingen omarbetning som tar bort den. Panelen är skrot.
Så vit körs med ett smalare processfönster än alla andra färger på beställningen. Elektroder hålls rena, eftersom ett spår av rester från en tidigare mörk körning överförs direkt till ett vitt ansikte. Första godkännandet är strängare. Operatörer kontrollerar sömkanten snarare än bara sömmen. I praktiken behöver en vit serie mer uppmärksamhet per enhet och ger något färre bra paneler per ark, och varje fabrik som citerar vitt till exakt samma kostnad som svart har antingen inte kört mycket av det eller absorberar skillnaden någonstans som köparen inte kan se.
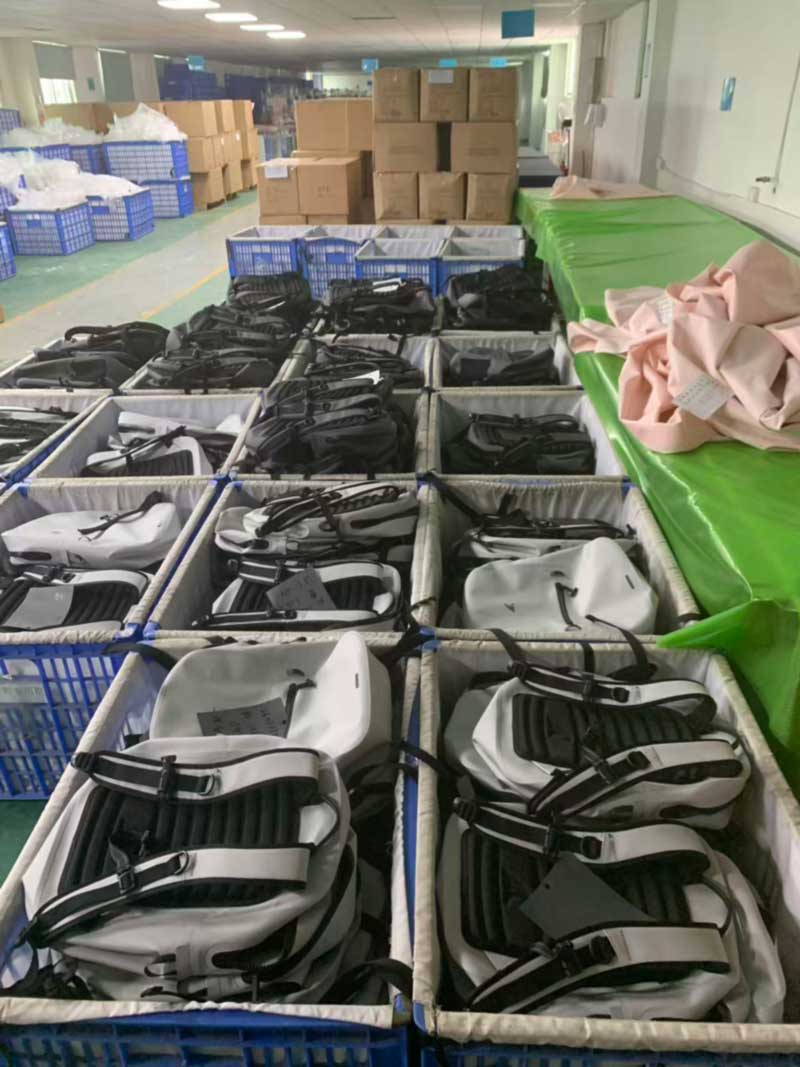
Samma logik går hela vägen genom efterbehandling. Ett vitt svetsat skal visar hanteringsmärken, bänkrester och repor som ett svart skal döljer helt, varför vita enheter flyttar sig i tygfodrade papperskorgar och torkas av innan de packas i påsar.
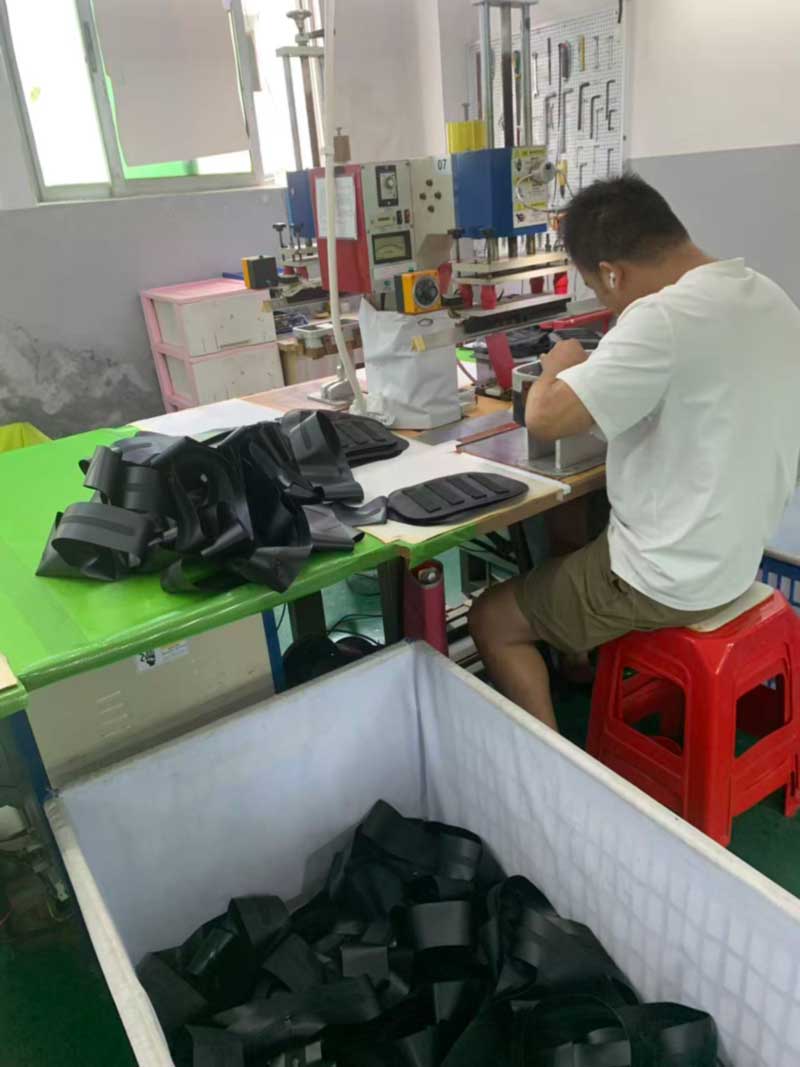
Vita kroppar iscensatta för montering. Den färg som fotograferar bäst är den som inte döljer något på linjen.
Svetsade ryggpaneler, inte quiltade
De bakre panelerna på detta program är svetsade snarare än sys: skum är inneslutet mellan belagda lager och kanalmönstret svetsas in, vilket ger upphöjda ventilationsribbor utan stygnlinje någonstans på ytan.
Detta spelar roll på en vattentät förpackning specifikt. På en konventionell quiltad ryggpanel bildas kanalerna av sömmar, vilket innebär hundratals nålperforeringar som sitter direkt mot bärarens rygg, på den panel som får mest svett, mest tryck och mest flex. Vart och ett av dessa hål är en kapillärbana. Panelen är inte det som håller vatten borta från huvudfacket, utan det är det som suger upp fukt och förblir fuktigt, och en bakpanel som aldrig torkar är ett rejält klagomål i denna kategori även när själva påsen aldrig har läckt.
Svetsning av kanalerna ger istället samma ventilationsgeometri med tät yta. Skummet förblir torrt, panelen torkar rent och det finns ingen söm att slipa mot en jacka över några hundra kilometer. Det kostar en dedikerad form per panelstorlek och en långsammare cykel än en symaskin skulle behöva - vilket är affären, och det är den rätta på en förpackning som säljs som vattentät.
Svetsa kanalmönstret till en vadderad bakpanel - ventilationsribbor utan stygnhål.
Där symaskinerna fortfarande tjänar sin plats
Några meter bort finns sömnadsbänkarna med spännband. Det är inte en motsägelse och det är inte en reserv.
Svetsning är korrekt för skalet, basen, bakpanelen och ankarlapparna som bär last in i kroppen. Sömnad är korrekt för väv-till-väv-fogar, justeringsöglor, selemontage och bundna kanter, där skarven är textil-till-textil, inte har någon vattentäthetsplikt och behöver den skjuvhållfasthet och reparerbarhet som en träns ger. En svetsad vävfog på en axelsele skulle vara fel svar - styvare, svårare att reparera och inte torrare, eftersom ingenting med den leden höll vatten ute från början.
Vårt sömnadsgolv är internt och går till samma disciplin som svetsgolvet: processkort på varje station, godkännande av första delen, inline-kontroller. På ett paket som detta interfolierar de två processerna genom en byggsekvens, och undermonteringsfacken i gången är hur sekvensen förblir synkroniserad över sex färger samtidigt.
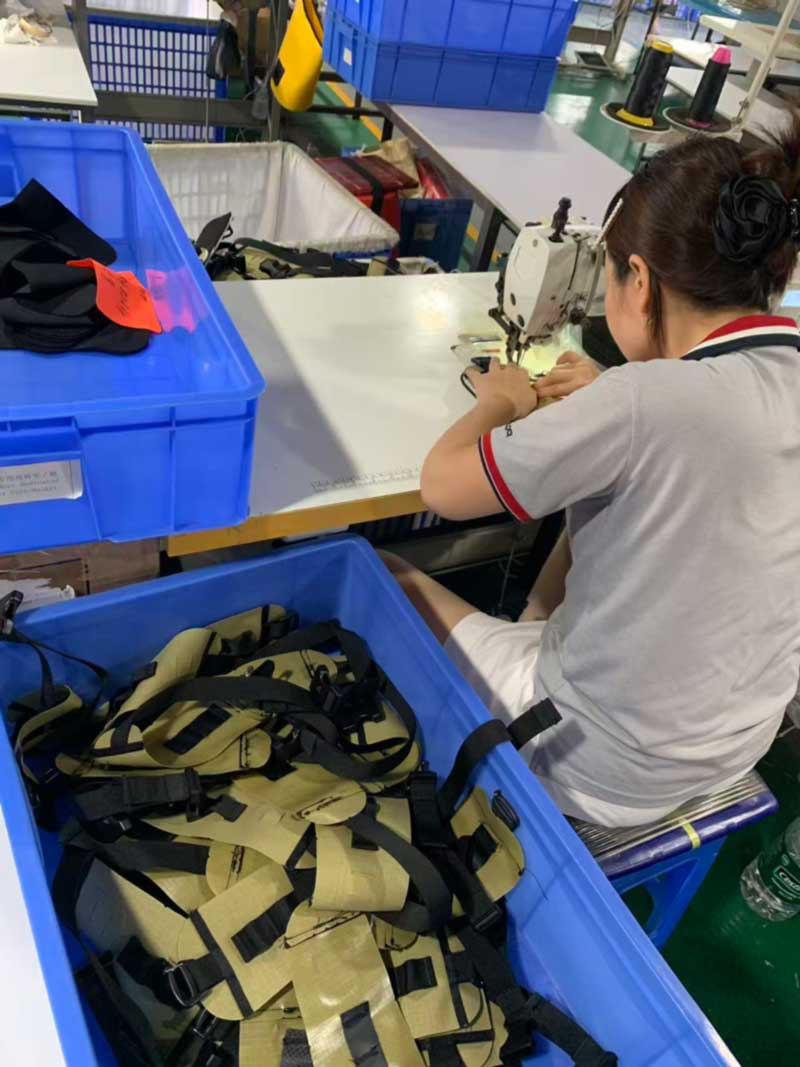
Bälte med stångslipande sele. Textil-till-textil fogar sys; det vattentäta skalet är svetsat.
Sex bäckar, en gång, ingen blandning
Den verkliga risken med en flerfärgskörning är inte en enskild process. Det är att en skifferblå frontpanel möter en kolsele någonstans i undermonteringen och ingen märker det förrän pjäsen är märkt.
Separation är strukturell. En färgväg till en papperskorg, varje papperskorg har sitt eget kort. Webbing, spännen och hårdvara tillverkas per färg i stället för att hämtas från en vanlig bulkbutik, och resterna går tillbaka till butikerna i slutet av körningen istället för att sitta på bänken för nästa. Räknar är handskrivna på kort som sitter med framsidan upp på varorna och åker med dem till OQC, där de stäms av innan en kartong tejpas.
Ovanför packgolvet finns en grön banderoll där det står, på kinesiska, vietnamesiska och engelska: acceptera inte defekter, framställ inga defekter, skicka inte defekter vidare. Vietnamesen är inte dekoration – samma standarder, skyltar och processdokument körs på vår Ho Chi Minh-stadsanläggning, vilket är det som gör det realistiskt för en köpare att flytta en beställning mellan ursprungslandet av tariffskäl utan att återigen godkänna hela processen.
Packgolvet. Bannern körs på tre språk eftersom standarden körs på båda fabrikerna.
Färgskillnad är ett uppmätt värde, inte en åsikt
Varje färgsättning på denna beställning har en godkänd standard, och färdiga enheter kontrolleras mot den snarare än mot varandra. Den distinktionen är viktigare än den låter. Två väskor som ser fina ut sida vid sida på bänken kan båda sitta utanför tolerans åt samma håll och kunden som beställer om ett halvår senare får en batch som synbart inte matchar den första.
Färgskillnad och färgbeständighet sitter i inspektionssetet vid sidan av strukturarbetet: vidhäftningsstyrka på svetsade sömmar, draghållfasthet på bastyget, belastningscykling på remförankringar, blixtlåsutmattning, nötning och saltspray, med IQC-, IPQC- och OQC-kontrollpunkter genom beställning och tredjepartsinspektion av SGS eller QIMA tillgänglig på begäran.
När det gäller vattentäthetsklassificering förblir vi specifika per konstruktion. Ett svetsat skal med rulltoppsstängning är verifierat enligt ett kraftigt regn- och vattenstrålprotokoll, vilket är vad en rulltopp faktiskt stöder - samma standard bakom vår20L roll-top laptop ryggsäckoch vår22L pendlarcykelryggsäck. Nedsänkningsanspråk tillhör lufttäta förslutningskonstruktioner som t.exIPX8 grottpaket, vilket verifieras genom full vattendoppning på två timmar eller mer. Betyget följer stängningen, inte marknadsföringsexemplaret.
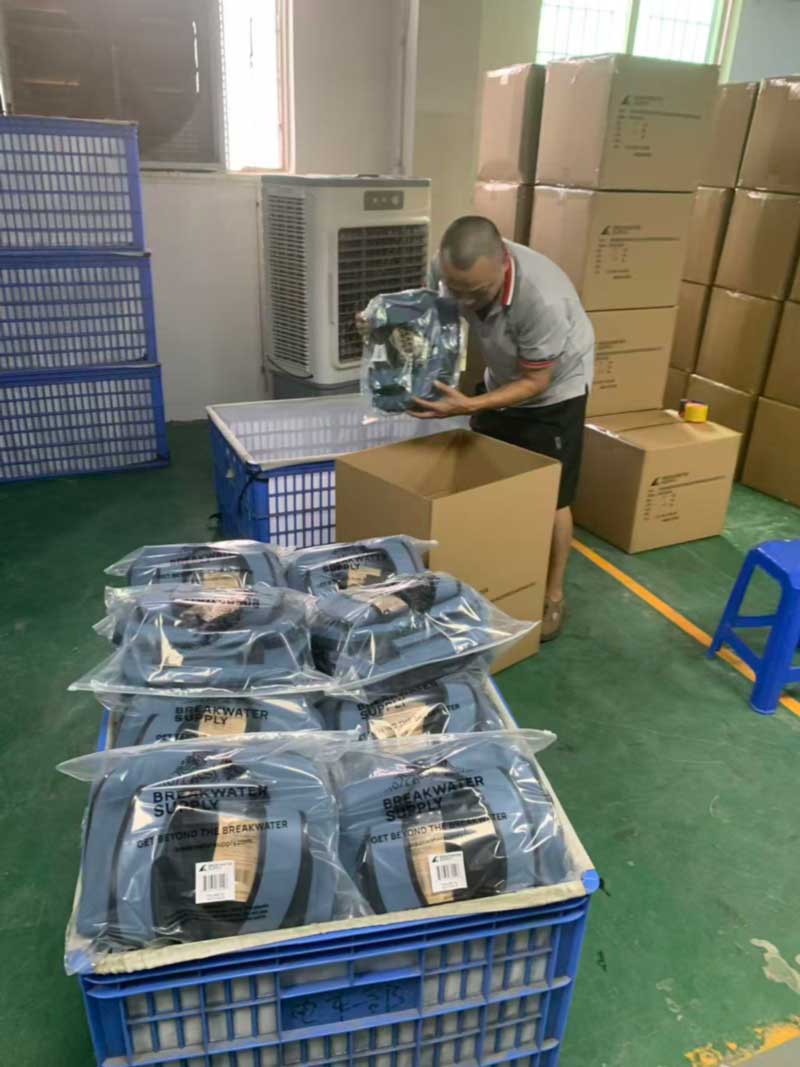
Individuellt förpackade, räknade, kartongmärkta - en färg i taget.
För köpare som planerar ett färgområde
Om du anger ett intervall kommer två praktiska punkter ut av denna körning. För det första, budgetera vita och andra bleka färger realistiskt - de är en långsammare, stramare process på svetsad konstruktion, och ett citat som behandlar dem som identiska med svart döljer skillnaden snarare än att ta bort den. För det andra, håll antalet färgställningar i den första produktionen mindre än det antal du så småningom vill ha; en sexfärgslansering multiplicerar materialpartier, hårdvarusatser och färgstandarder innan du har några genomförsäljningsdata som talar om för dig vilka färger som spelar roll.
Sealock har byggt svetsade vattentäta redskap i över 20 år, med högfrekvent svetsning och intern sömnad som löper sida vid sida i Dongguan och på vår anläggning i Ho Chi Minh City. Standardvillkor är FOB Guangdong, 7–15 dagar för provtagning, 30–45 dagar för massproduktion och MOQ från 300 stycken på de flesta modeller, med Pantone-matchning tillgänglig på kroppstyg, webbing och hårdvara.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy